Zirconia alumina og keramiske slipebånd er generelt best for metall, men et klaffhjul overgår ofte belter på buede eller ujevne overflater
For de fleste metallbearbeidingsoppgaver, a zirkoniumoksid eller keramisk slipebånd gir den raskeste spånfjerningen og den lengste levetiden på stål, rustfritt stål og aluminium. Slipebånd er imidlertid ikke alltid det rette verktøyet for enhver jobb. Når et arbeidsstykke har sveiser, kurver, kanter eller konturerte overflater, a klaffhjul utkonkurrerer ofte et flatt belte fordi dets overlappende slipeklaffer tilpasser seg uregelmessige former, samtidig som den gir jevn materialefjerning. Resten av denne veiledningen bryter ned slipekorntyper, kornvalg og de spesifikke situasjonene der bytting fra et belte til et klaffehjul gir en bedre finish på kortere tid.
Hvorfor slipekorntype er viktigere enn beltemerke
Den største enkeltfaktoren som bestemmer hvor godt et slipebånd yter på metall, er slipemineralet som er bundet til overflaten, ikke underlagsmaterialet eller beltets generelle byggekvalitet. Ulike korntyper sprekker og selvslipes i forskjellige hastigheter, noe som direkte påvirker skjærehastighet og båndlevetid ved bearbeiding av stål, rustfritt stål eller ikke-jernholdige metaller.
Zirconia alumina
Zirkoniumoksyd-aluminiumoksyd korn brytes kontinuerlig for å eksponere ferske skjærekanter, noe som gjør det godt egnet til tung smussfjerning på karbonstål og rustfritt stål. Den varer vanligvis betydelig lenger enn standard aluminiumoksid under høyt trykk, noe som gjør den til et vanlig førstevalg for sveisesliping og kraftig avgrading.
Keramisk alumina
Keramisk korn er konstruert på et mikrokrystallinsk nivå for å slipe seg selv kontinuerlig, noe som gir den lengste levetiden av vanlige korntyper og den beste ytelsen under høy varme generert under aggressiv metallsliping. Det koster mer per belte, men reduserer ofte det totale slipemiddelforbruket over en produksjonsserie fordi færre belter forbrukes.
Aluminiumoksid
Standard aluminiumoksyd er det mest økonomiske alternativet og yter tilstrekkelig på lett metallsliping, etterbehandlinger og mykere metaller som aluminium eller messing der aggressiv smuss ikke er prioritet.
Matchende grus til metallbearbeidingsstadiet
Å velge riktig kornsekvens forhindrer bortkastet tid og reduserer risikoen for å etterlate synlige ripemønstre som krever ekstra etterbehandling for å fjerne. De fleste metallfabrikasjonsbutikker beveger seg gjennom en grov-til-fin progresjon i stedet for å hoppe rett til en fin grus.
- Grovt korn, omtrent 36 til 60, fjerner sveiser, fresebelegg og tunge overflatedefekter raskt.
- Middels korn, omtrent 80 til 120, blander slipemerker og forbereder overflaten for etterbehandling.
- Fint korn, omtrent 150 til 240, gir en jevn forpoleringsoverflate klar for belegg eller sluttpolering.
Å hoppe over mer enn ett korntrinn i denne progresjonen etterlater vanligvis dype riper fra det grovere passet fortsatt synlige under det finere, noe som tvinger omarbeid som koster mer tid enn å følge hele sekvensen.
Sammenligning av vanlige slipemidler for metallarbeid
Tabellen nedenfor sammenligner typiske ytelsesegenskaper på tvers av slipemiddeltypene som oftest brukes på metall, inkludert hvor et slipebånd er ideelt og hvor bytte til en klaffskive gir et bedre resultat.
Når en Klapphjul Er et bedre valg enn et slipebånd
Et slipebånd fungerer best på flatt eller svakt buet papir som holdes mot et jevnt kontakthjul eller stempel. Når arbeidsstykkets geometri blir uregelmessig, a klaffhjul gir vanligvis en jevnere finish fordi de individuelt monterte slipeklaffene bøyer seg uavhengig for å følge konturer, rørkurver og sveisede skjøter som et stivt belte ikke kan nå jevnt.
Sveiseblanding på rundt eller uregelmessig lager
På runde rør, rørdeler og støpte komponenter, vikler de fleksible klaffene til et klaffhjul rundt krumningen og blander sveiseperler jevnt uten de flate flekkene som et belte kan etterlate seg på avrundede overflater.
Kant- og hjørneavgrading
Skarpe kanter og hjørner er vanskelige å pusse jevnt med et belte uten å runde dem ujevnt eller å grave rundt overflaten. Et klaffhjuls individuelle klaffer gir et mer kontrollert, konsistent kantbrudd.
Redusert varmeoppbygging på tynne metallplater
Fordi bare en liten del av et klaffehjul kommer i kontakt med overflaten til enhver tid, genererer det mindre konsentrert varme enn et belte som kjører under konstant full overflatekontakt, noe som reduserer risikoen for vridning eller misfarging av tynne metallplater under etterbehandling.
Klapphjulkonstruksjon og kornalternativer
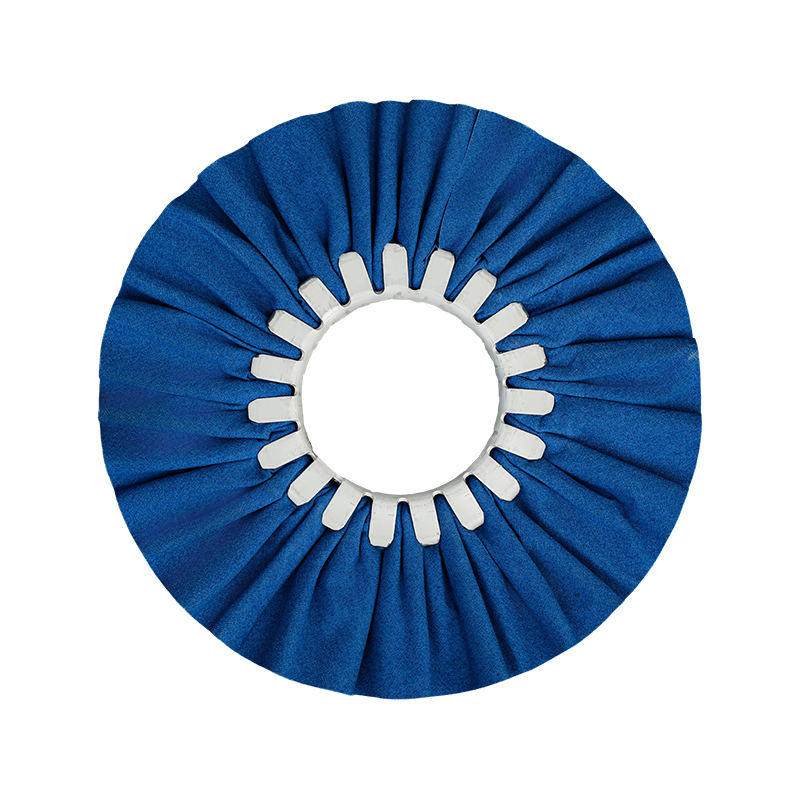
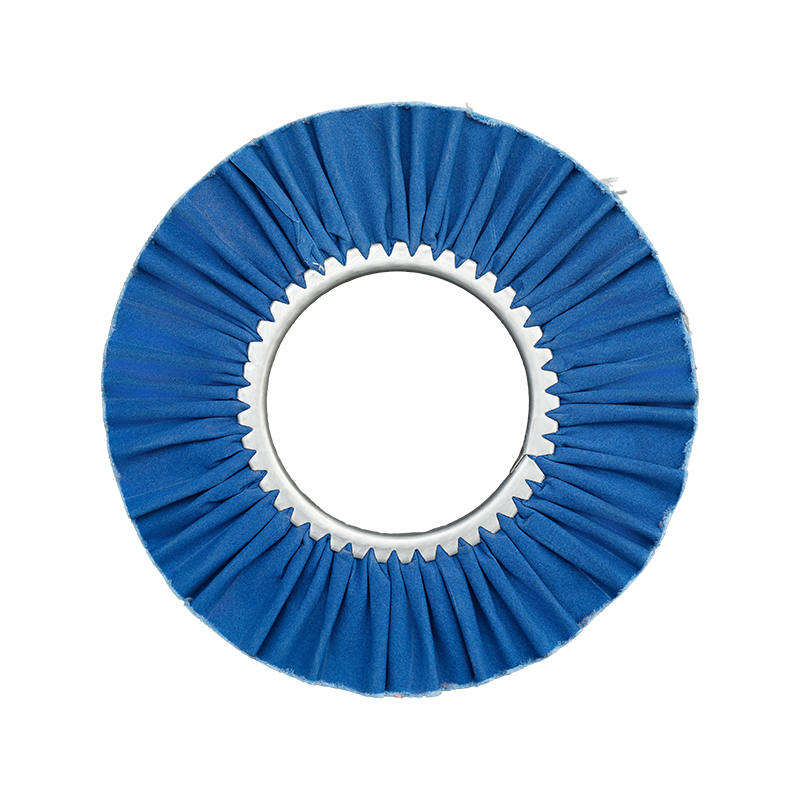
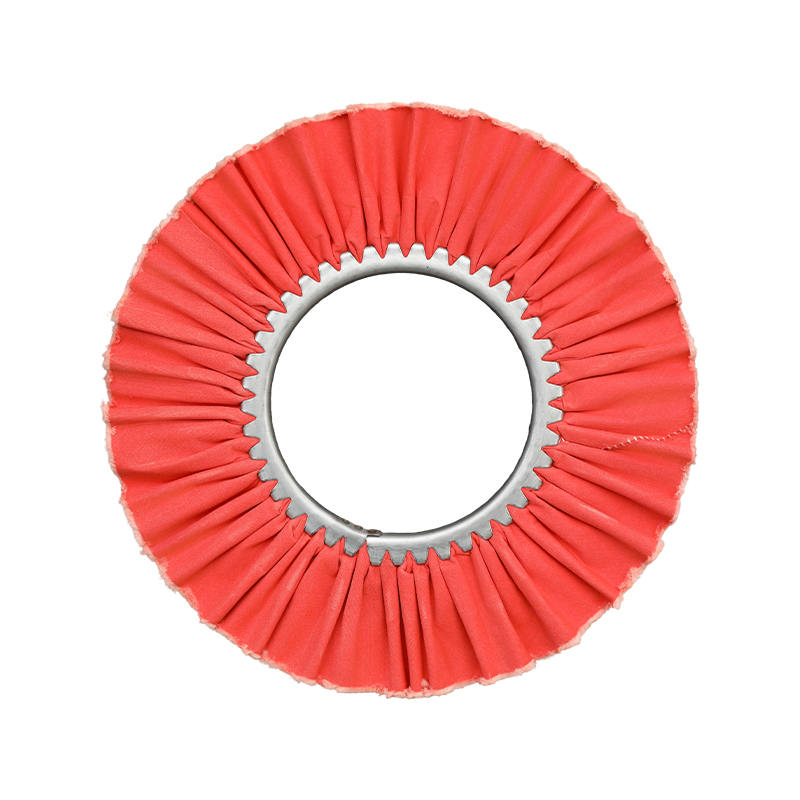
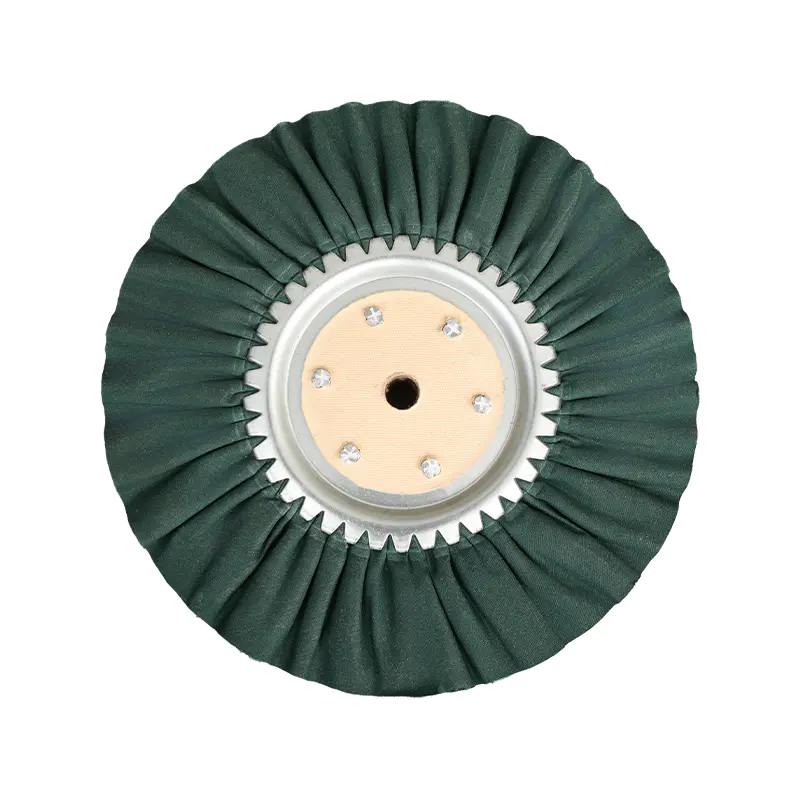
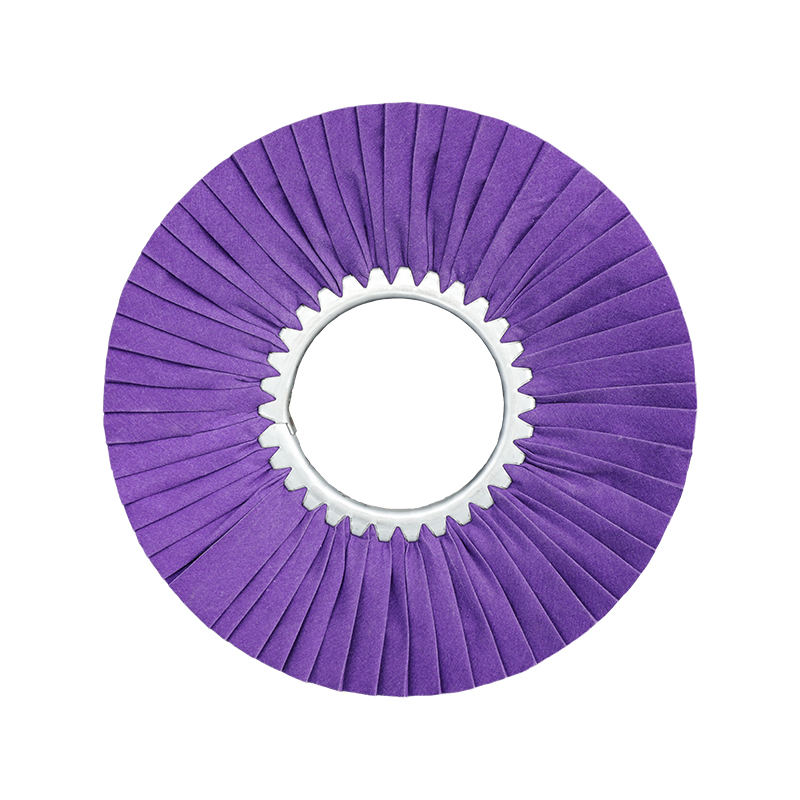
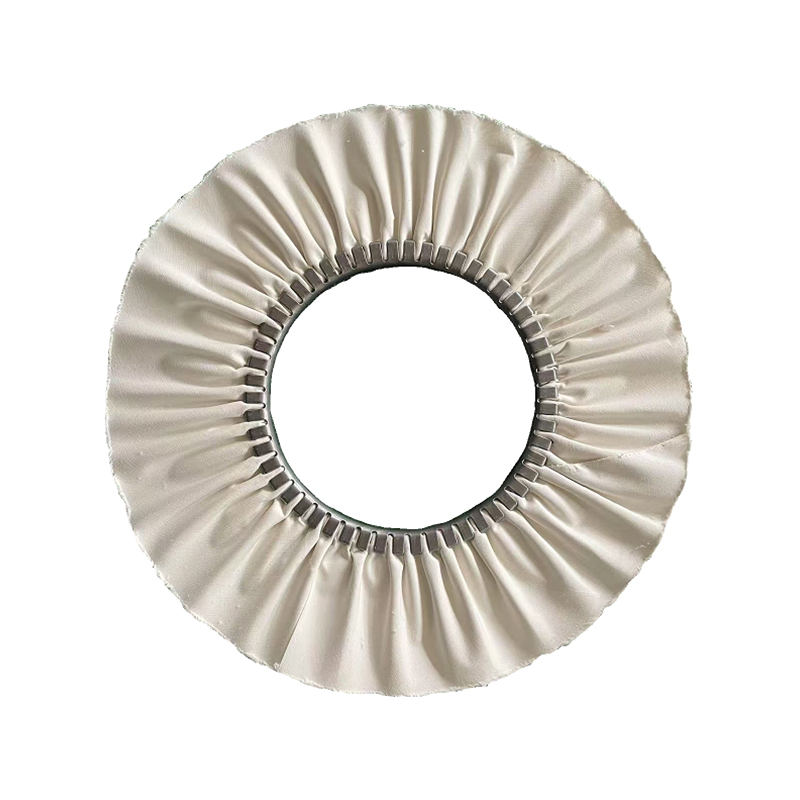
A klaffhjul består av overlappende slipende klutklaffer montert radialt rundt et sentralt nav eller skaft. Ettersom de ytre klaffene slites ned under bruk, eksponeres ferskt slipemateriale kontinuerlig under, noe som holder kutteytelsen konsistent gjennom det meste av hjulets levetid i stedet for å falle kraftig av ettersom overflaten slites, slik et slitt slipebånd ofte gjør.
- Grove klaffhjul, rundt 40 til 60 korn, håndterer innledende sveisesliping og fjerning av tunge belegg.
- Medium klaffhjul, rundt 80 til 120 korn, blander og glatter overflater etter grovsliping.
- Fine klaffhjul, rundt 180 til 320 korn, forbereder metall for polering eller beleggpåføring.
- Klaffhjul er tilgjengelige i flate, spindelmonterte og umonterte skiveformater for å passe til vinkelslipere, benkslipere og bormonterte oppsett.
Praktiske tips for lengre slitetid på metall
Uansett om en butikk kjører belter eller klaffehjul, forlenger noen få driftsvaner konsekvent slitetiden og forbedrer finishkvaliteten på metall.
Kontroller kontakttrykk
Påføring av for høyt trykk fremskynder ikke materialfjerning proporsjonalt, det genererer hovedsakelig varme og akselererer slitasje. Å la slipekornet kutte ved moderat, jevnt trykk gir en jevnere finish og lengre levetid.
Match hastighet til materiale
Å kjøre et slipemiddel for fort på mykere metaller som aluminium kan forårsake belastning, der metallpartikler tetter til den slipende overflaten og reduserer kutteeffektiviteten. Å redusere hastigheten litt på mykere legeringer forbedrer vanligvis både finish og sliteevne.
Hold arbeidet kjølig
Regelmessig pause for å la arbeidsstykket avkjøles forhindrer varmerelatert misfarging på rustfritt stål og reduserer sjansen for forvrengning av tynne metallplater under lengre etterbehandlingsøkter.
Velg mellom et slipebånd og et klaffhjul for prosjektet ditt
Oppsummert er et zirkoniumoksyd-aluminiumoksyd eller keramisk slipebånd fortsatt det sterkeste valget for fjerning av flate overflater, høyt volum av metallmasse, mens en klaffhjul er generelt det bedre verktøyet når arbeidsstykket involverer kurver, kanter, sveiser eller tynt materiale som er følsomt for varme. Mange metallfabrikker holder begge slipeformatene tilgjengelig og velger mellom dem basert på den spesifikke geometrien til hver jobb i stedet for å stole på en enkelt slipemiddeltype for hver oppgave.
Når du sammenligner leverandører av slipebånd og klaffhjul, er det verdt å sjekke om slipekorntype, klafftetthet og underlagsmateriale er tydelig spesifisert, siden disse detaljene bestemmer faktisk kutteytelse langt mer pålitelig enn prisen alene. En produsent som tilbyr begge produktlinjene side om side, gjør det lettere å matche det riktige slipeformatet til hvert trinn i et metallbearbeidingsprosjekt uten å bytte leverandør.