Fabrikk for poleringsmaterialer
Om
Ningbo Henghua Metal Surface Treatment Technology Co., Ltd.
Ningbo Henghua Metal Surface Treatment Technology Co., Ltd. ligger i Dongjiaqiao, Jishigang, Haishu-distriktet, Ningbo Bo by, Zhejiang-provinsen, Kina. Som en kinesisk fabrikk for poleringshjul, poleringspasta og poleringsmaterialer, Henghua Metal Surface Treatment Technology Co., Ltd. tilbyr ulike tilpassede poleringsmaterialer. Selskapet ble etablert i 2016, med et fabrikkområde på 3 500 kvadratmeter, mer enn 10 sett med avansert produksjonsutstyr for kluthjul, 2 helautomatiske fyllingslinjer, og kan tilpasse produksjonen av vindkluthjul av ulike typer og størrelser. Mahjul, poleringsvoks, chiye-hjul, metallpoleringspasta og andre produkter, kunder over hele Sør-Amerika, USA, Europa, Midtøsten, etc. De siste årene har selskapet kontinuerlig innoveret for å forbedre arbeidseffektiviteten til poleringsmaterialer, og har vunnet anerkjennelse fra kunder. Velkommen kunder som trenger å ringe for å forhandle samarbeid!
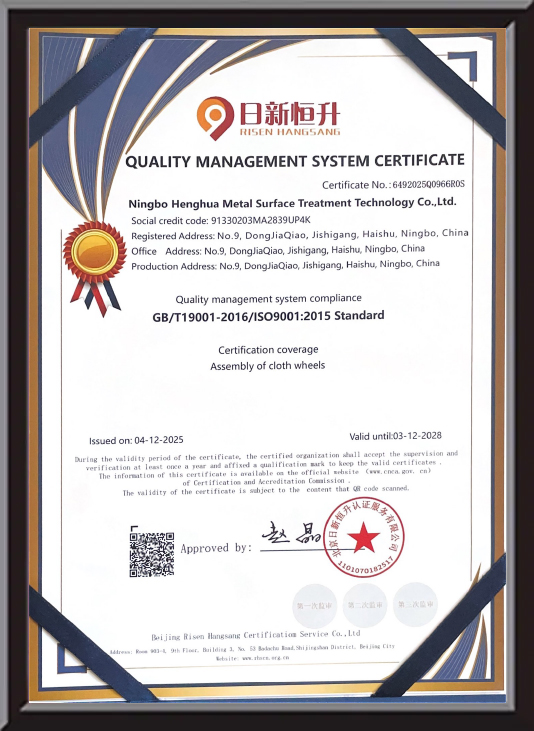
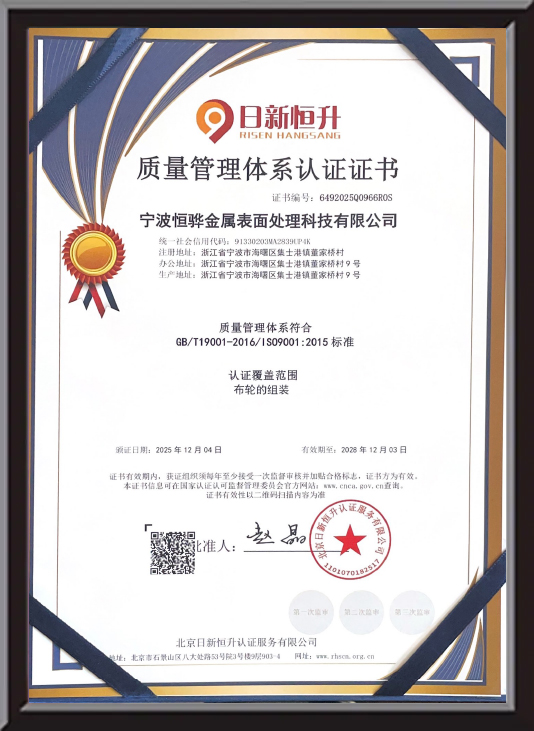
Æresbevis
Tilbakemelding
Produkter Bransjekunnskap
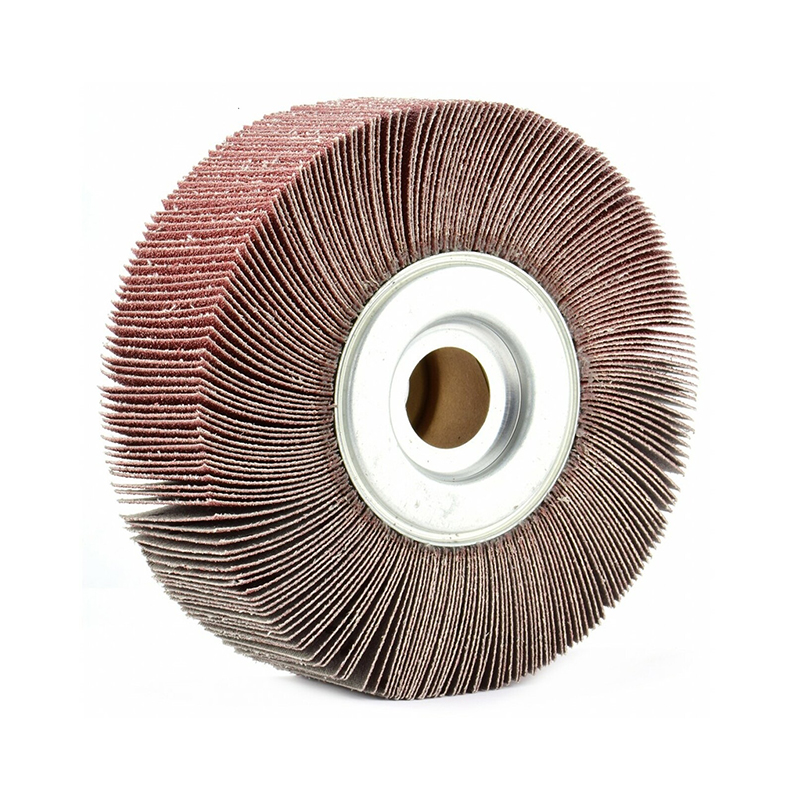
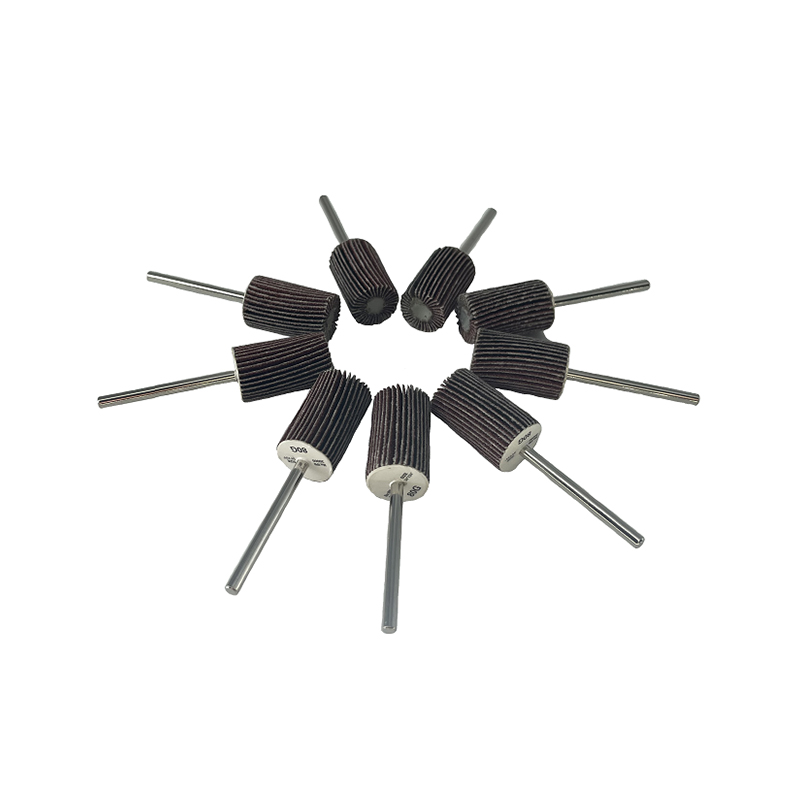
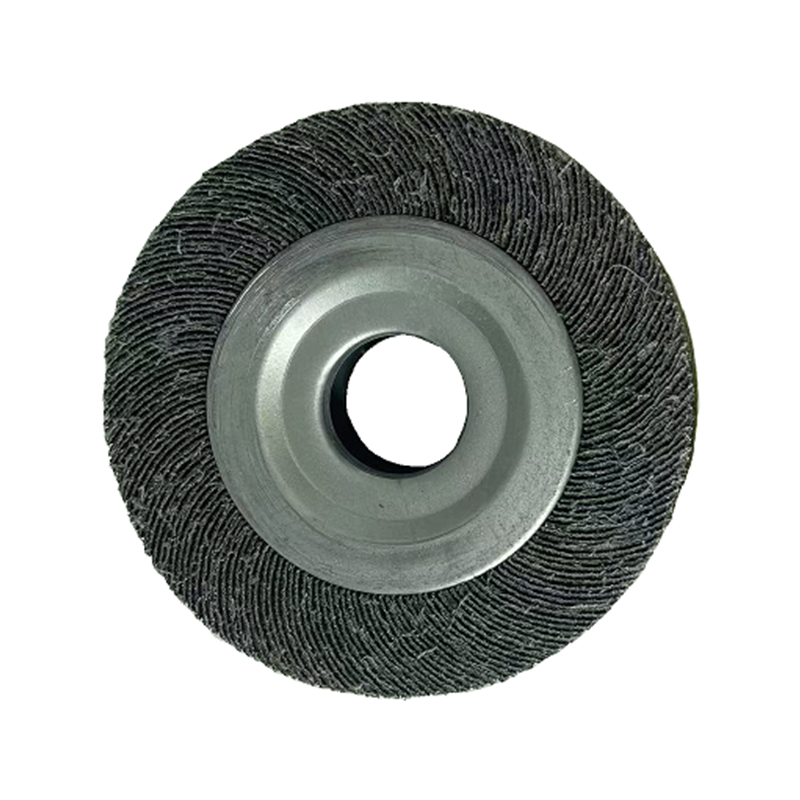
A poleringshjul er kjerneverktøyet i enhver etterbehandlingsprosess for metalloverflater - men ytelsen avhenger helt av poleringsmiddel sammen med det og det bredere utvalget av poleringsmaterialer tilpasset arbeidsstykket og målmålet. Sammen danner disse tre elementene et komplett system som avgjør om den endelige overflaten oppfyller optiske, funksjonelle eller dekorative spesifikasjoner. Denne siden dekker hvordan hver komponent fungerer, fordelene med et godt tilpasset poleringssystem og svar på de vanligste spørsmålene fra produsenter og ingeniører.
Hvordan et poleringshjul fungerer
En poleringsskive fungerer ved å rotere med høy hastighet mens overflaten - typisk klut, sisal, filt eller en komposittfiber - bærer en slipende poleringsmasse mot arbeidsstykket. Slipepartiklene i blandingen utfører mikroskjæring: de fjerner mikroskopiske overflateuregelmessigheter etter sliping eller maskinering, og reduserer gradvis overflateruheten (Ra-verdi) til målfinishen er oppnådd.
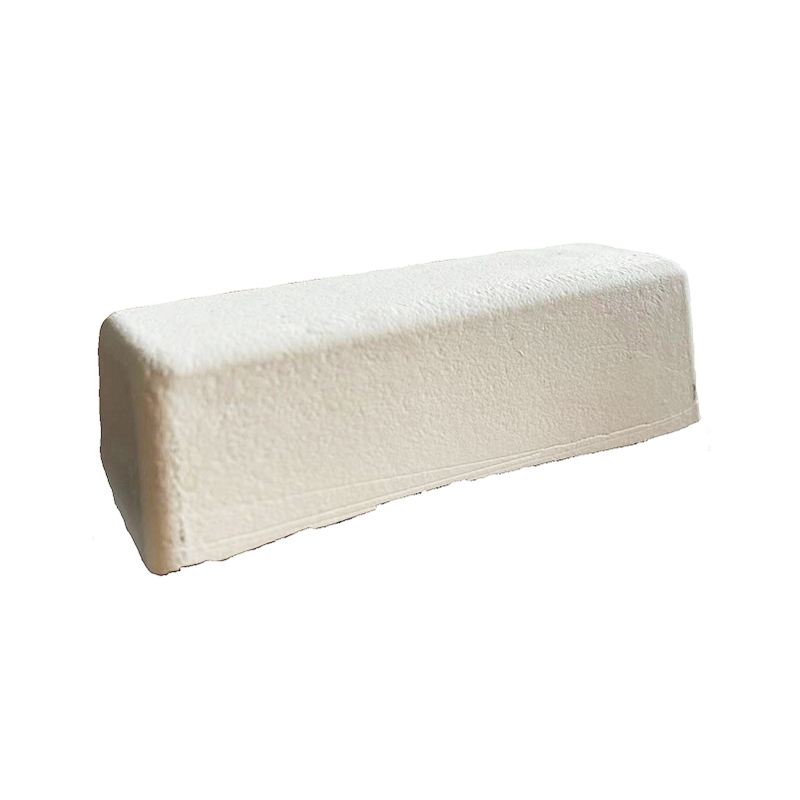
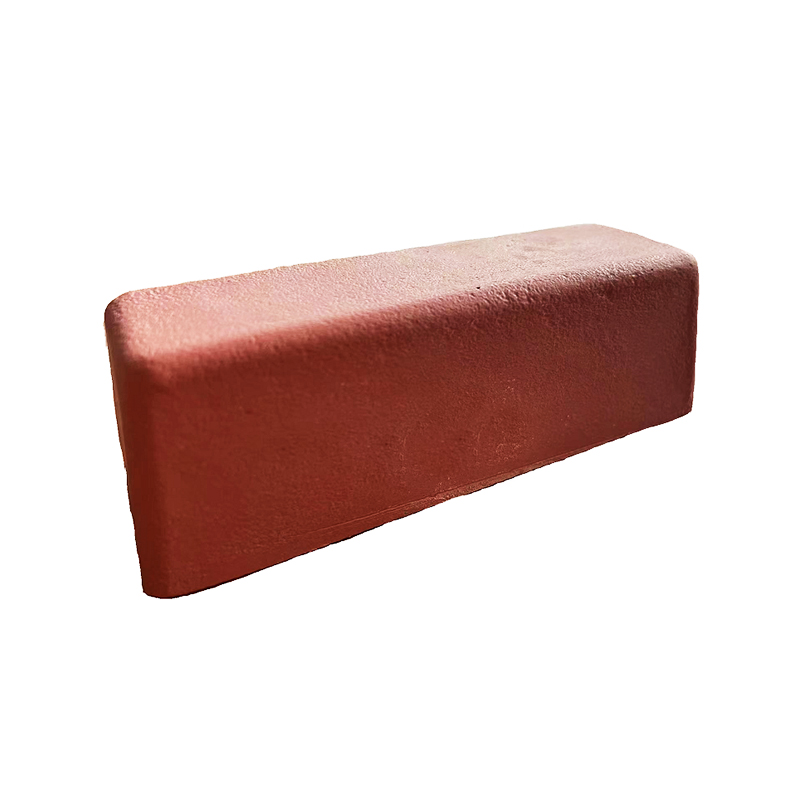
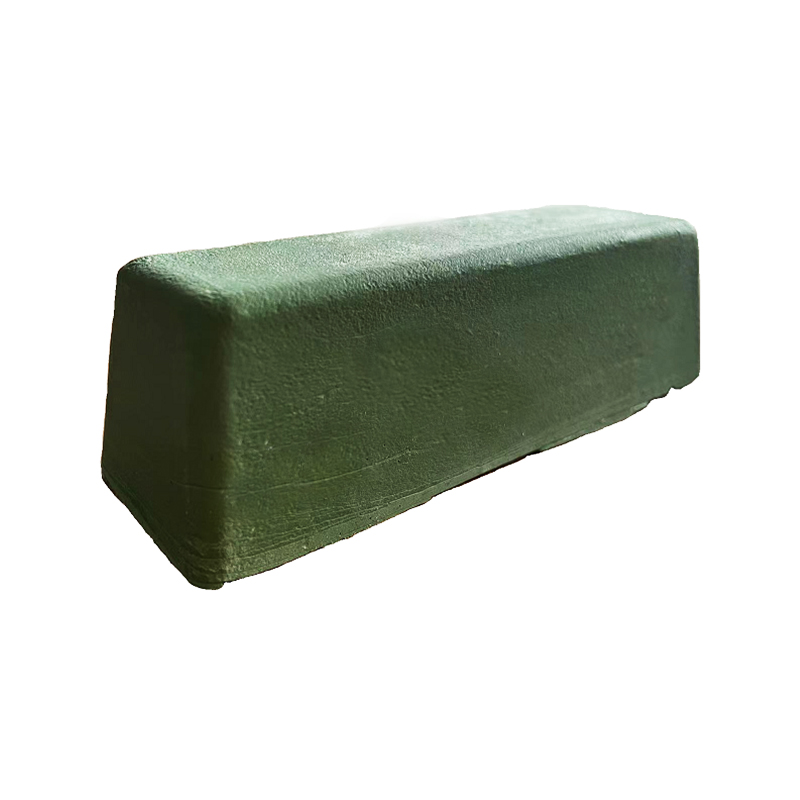
Prosessen går vanligvis i to eller tre trinn. A skjæremasse på et sisal eller spiralsydd hjul fjerner grovere riper først; a etterbehandling sammensatt på et mykere tøyhjul foredler deretter overflaten til en speil- eller satengfinish. Hjulhardhet, rotasjonshastighet (vanligvis mellom 1200 og 3600 RPM avhengig av materiale) og sammensatt slipekvalitet kalibreres sammen for å matche Ra-målspesifikasjonen for hvert underlag.
Viktige fordeler med et matchet poleringsmaterialesystem
- Konsekvent overflatefinishkvalitet: Sammenkobling av riktig poleringsskivetype med en spesialformulert blanding reduserer Ra-variasjonen på tvers av batcher, noe som er avgjørende for dekorativ maskinvare, medisinske instrumenter og komponenter i kontakt med mat.
- Reduserte behandlingstrinn: Et godt tilpasset poleringsmaterialsystem kan konsolidere tre slipetrinn til to poleringspass, og kutte syklustiden med opptil 30 % på høyvolumsproduksjonslinjer.
- Lavere forbrukskostnad per del: Riktig sammensetning-til-hjul-tilpasning forhindrer for tidlig hjulslitasje og sammensatt avfall, forlenger hjulets levetid og reduserer kostnaden per polert stykke.
- Miljøkompatible formuleringer: Moderne poleringsblandinger designet for vannløselige eller lav-VOC-applikasjoner reduserer verkstedluftforurensning og overholder eksportmarkedets miljøstandarder.
Poleringshjultyper og deres bruksområder
Å velge riktig hjulkonstruksjon er den første avgjørelsen i enhver spesifikasjon av poleringsmaterialer. Tabellen nedenfor oppsummerer de vanligste hjultypene og anbefalte brukstilfeller.
| Hjultype | Materiale | Beste applikasjon | Typisk sammensatt karakter |
|---|---|---|---|
| Sisal hjul | Naturlig sisalfiber | Kraftig skjæring på stål, støpegods | Grov / Middels skjæremasse |
| Spiral sydd klut | Bomullsmuslin, sydd lag | Mellomskjæring på messing, aluminium | Middels skjæremasse |
| Løs foldduk | Myk bomull, løs konstruksjon | Endelig fargepolering, speilfinish | Fin finish / fargesammensetning |
| Filthjul | Komprimert ullfilt | Optiske overflater, flate presisjonsdeler | Ultrafin poleringsmasse |
Formulering og utvalg av poleringsmiddel
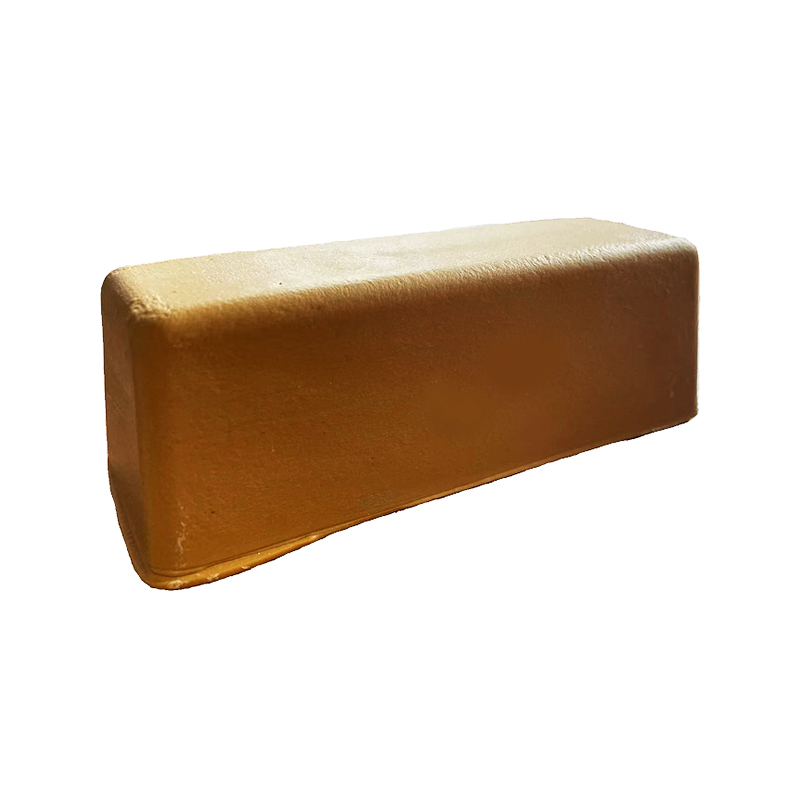
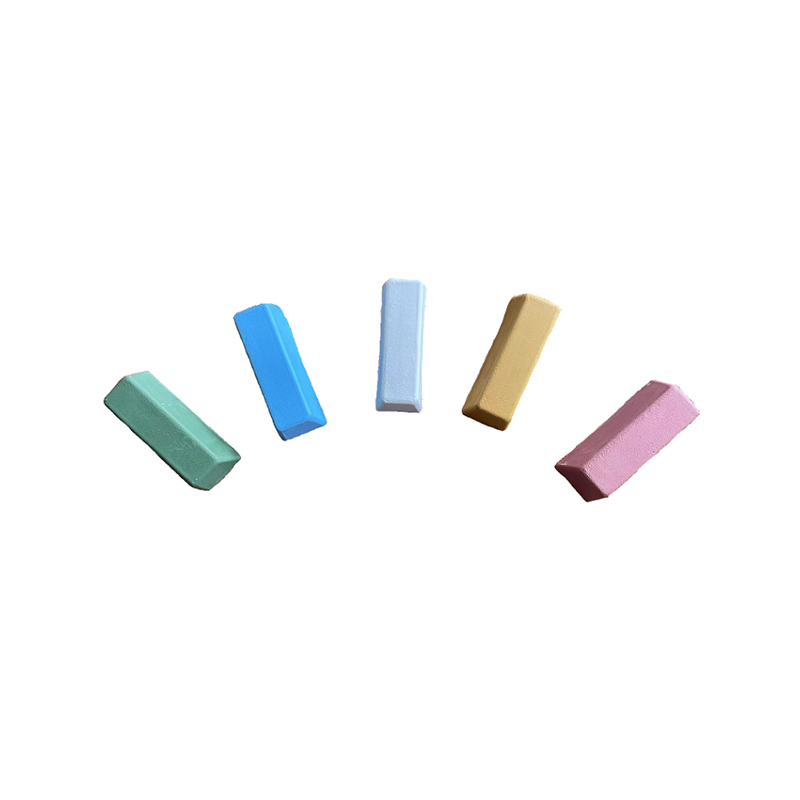
En poleringsmasse består av slipende partikler (typisk aluminiumoksid, kromoksid eller silisiumkarbid), et bindemiddel (fett, voks eller vannløselig base) og ytelsesadditiver som kontrollerer varmeutvikling og overflatesmøring under skjæring. Slipemiddelpartikkelstørrelsen - målt i mikron - bestemmer direkte nivået av overflateripefjerning og den endelige Ra-verdien som kan oppnås.
Ningbo Henghua Metal Surface Treatment Technology Co., Ltd., etablert i 2016, har vært dedikert til forskning, utvikling og innovasjon av poleringsblandinger og relaterte poleringsmaterialer skreddersydd for den globale produksjonsindustrien. Gjennom kontinuerlig prosessinvestering – inkludert introduksjon av helautomatiske hermetikkproduksjonslinjer i 2020 – sikrer selskapet batch-til-batch slipekonsistens, noe som direkte reduserer overflateavvik på høyvolumsproduksjonslinjer.
For underlagsmatching er den generelle regelen: hardere metaller krever hardere slipemidler ved lavere hastigheter , mens myke ikke-jernholdige metaller (aluminium, messing, kobber) presterer bedre med mykere slipekvaliteter ved moderat hastighet for å unngå at materiale samler seg på hjuloverflaten.
Ofte stilte spørsmål
Q1: Kan jeg bruke det samme poleringsmiddel på forskjellige metaller?
Ikke pålitelig. Hvert metallsubstrat har en annen hardhet og termisk følsomhet. En blanding formulert for rustfritt stål inneholder hardere slipende partikler som kan skrape opp mykt aluminium og etterlate rester i messingporene. For produksjonslinjer med blandede materialer, bruk substratspesifikke forbindelser og dediker separate poleringshjul til hvert materiale for å forhindre krysskontaminering.
Spørsmål 2: Hvordan vet jeg når et poleringshjul må byttes?
Nøkkelindikatorer inkluderer: redusert skjærehastighet (lengre syklustid for samme Ra-mål), synlig glass på hjuloverflaten der massen ikke lenger belastes riktig, ujevn overflatefinish på arbeidsstykket, eller målbar hjuldiameterreduksjon utover 20 % av opprinnelig størrelse. Glassede hjul kan noen ganger gjenopprettes ved å rake overflaten med en hjuldresser, men sterkt slitte hjul bør byttes i stedet for å kles gjentatte ganger.
Q3: Hva er forskjellen mellom en skjæremasse og en etterbehandlingsmasse?
A skjæremasse inneholder grovere slipende partikler (typisk 20–80 mikron rekkevidde) designet for å fjerne riper, maskineringsmerker og oksidasjon raskt. A etterbehandling sammensatt (også kalt en farge eller poleringsblanding) bruker mye finere partikler (under 10 mikron) for å foredle overflaten som er igjen av skjærestadiet til en speil- eller høyglansfinish. Bruk av kun en etterbehandlingsmasse på en sterkt ripet overflate vil ikke gi et speilresultat - kuttestadiet kan ikke hoppes over.
Q4: Er vannløselige poleringsmidler egnet for automatiserte produksjonslinjer?
Ja, og de foretrekkes i økende grad for automatiserte linjer på grunn av enklere rengjøring av deler, lavere VOC-utslipp og kompatibilitet med vannbaserte rensesystemer etter prosess. Avveiningen er litt kortere sammensattelevetid på hjulet sammenlignet med voksbaserte formuleringer i miljøer med lav luftfuktighet. For høyvolum automatisert polering anbefales vannløselige poleringsmasser med korrosjonshemmende tilsetningsstoffer for å forhindre flashrust på jernholdige underlag mellom prosesserings- og vasketrinn.
Ningbo Henghua Metal Surface Treatment Technology Co., Ltd. har spesialisert seg på forskning og utvikling og produksjon av poleringskluthjul, poleringsvoks, flytende poleringshjul og metallpoleringspasta.
Klassifisering
Kontaktinformasjon
-
[email protected]
[email protected]
[email protected] -
+86-13777066809
+86-574-88187397 - No.9, Xiaodongjiaqiao, Jishigang Town, Haishu-distriktet, Ningbo City, Zhejiang-provinsen, Kina
Hold kontakten
Opphavsrett © Ningbo Henghua Metal Surface Treatment Technology Co., Ltd. Tilpasset poleringshjul Fabrikk for poleringspasta Alle rettigheter forbeholdt.