Her er en scene som gjentar seg i metallbearbeidingsbutikker oftere enn den burde. En poleringsoperatør bytter en poleringslinje fra rustfritt stål til aluminiumsdeler, holder den samme blandingen på benken, og overflaten blir grå, utsmurt eller stripete i stedet for lys. Delen er ikke problemet, og det er ikke maskinen heller. Sammensetningen er. Aluminiumspoleringsmasse er ikke en generisk pasta: det er en balansert blanding av slipekorn, bindemiddel og smøremiddel som må matche mykheten til metallet, hardheten til hjulet og finishen du jakter på. Få den kombinasjonen riktig, og en speilfinish på aluminium blir repeterbar. Ta feil, og hver batch er et gamble.
Hvorfor aluminiumspoleringsmasse trenger en annen tilnærming
Rent aluminium smelter ved ca. 660 °C, men det praktiske problemet for polermaskiner er ikke smelting – det er gummi. Når en polerskive presser mot aluminium, varmes overflatefilmen opp og deformeres før slipekornet kan kutte rent. For grovt korn bryter overflaten. Et for hardt hjul presser spånet tilbake i delen. En for aggressiv forbindelse etterlater det uklare utstryket som anodisering alltid avslører.
Produksjonskonklusjonen er grei: aluminium trenger en blanding som skjærer med lett trykk, bærer nok smørende bindemiddel til å holde kontaktsonen kjølig, og etterlater ingen rester som krever ekstra rengjøring. Det er grunnen til at etterbehandlingsavdelinger ikke behandler poleringsmasse som en handelsvare. De satte ett produkt for 6061-ark, et annet for støpt ADC12, og et annet for smidde lettmetallfelger. Pressstøpt aluminium tåler en litt mer aggressiv blanding; rullet ark smører seg raskt ut og trenger et finere korn. Sammensetningen absorberer det meste av denne justeringen.
Hva er inne i en aluminiumspoleringsmasse
En konvensjonell forbindelse er laget av slipende partikler suspendert i et såpelignende bindemiddel av fett og voks. Under friksjon smelter bindemidlet og overfører en ny film av slipemiddel til det roterende hjulet. Slipemidlet gjør skjæringen; bindemidlet kontrollerer temperaturen, smører og frakter spånet. For aluminium, smeltet aluminiumoksid er standard slipemiddel – brunt aluminiumoksid for rask fjerning av masse, hvitt aluminiumoksid for en kjøligere, renere handling. Silisiumkarbidforbindelser finnes, men de kutter aggressivt og er vanligvis reservert for hardere legeringer.
Fargekoding er etterbehandlingsbransjens snarvei for sortering av forbindelser på benken. Diagrammet nedenfor viser hvordan de vanlige fargene leses på en aluminiumslinje:
| Sammensatt | Slipende karakter | Typisk jobb på aluminium |
|---|---|---|
| Gul | Middels aluminiumoksid | Kutting og lys grunnfinish på 6061 og 5052 |
| Rødt | Fint aluminiumoksid | Endelig fargelegging og dekorativ trim |
| Hvit | Meget fin aluminiumoksid | Speilfinish før klarlakk eller anodisering |
| Grønn | Fint silisiumkarbid / kromoksid | Sateng og børstet finish; mindre vanlig på mykt ark |
| Flytende forbindelse | Formuleringsavhengig | Automatiserte linjer med spray- eller rulledosering |
For mange aluminiumsdeler, a gul poleringsmasse er hverdagens arbeidshest: den skjærer raskt nok til å fjerne lette maskineringslinjer og etterlater en ren base som en hvit eller rød blanding blir til et speil i neste omgang.
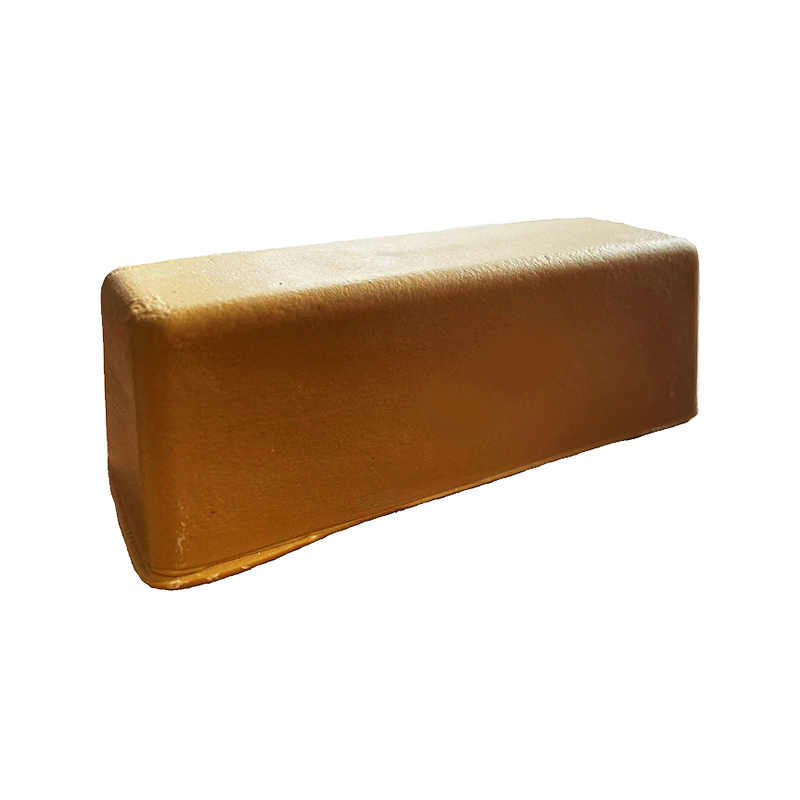 Grov gul polering for polering av aluminium Denne blandingen med høy alumina fjerner dype riper, grader og oksidlag i det første poleringstrinnet, og skaper en jevn base for senere finere forbindelser. Se produkt →
Kutting og farging: To-trinns logikken til aluminiumspolering
Profesjonell etterbehandling av aluminium deler prosessen i to bevisst forskjellige stadier. I kuttestadiet fjerner en grovere blanding maskinmerker, riper og varmefarge. I fargingsstadiet foredler en finere blanding overflaten til en ren, jevn glans. Å kjøre begge stadiene i ett trinn gir et kompromiss: overflaten er enten fortsatt riper, eller polert så lenge at finishen blir bølget.
På en produksjonslinje er de to stadiene forskjellige jobber, hver med sitt eget hjul og sammensetning:
- Skjæring: medium aluminiumoksidforbindelse på sisal eller herdet tøyhjul, moderat trykk, en eller to kontrollerte passeringer.
- Fargelegging: fin hvit eller rød blanding på et mykt tøyhjul, lett trykk, til overflaten reflekteres jevnt under vinklet lys.
- Inspeksjon: sjekk under en rakelampe; flekker og uklare flekker her betyr nesten alltid en sammensatt mismatch, ikke en operatørfeil.
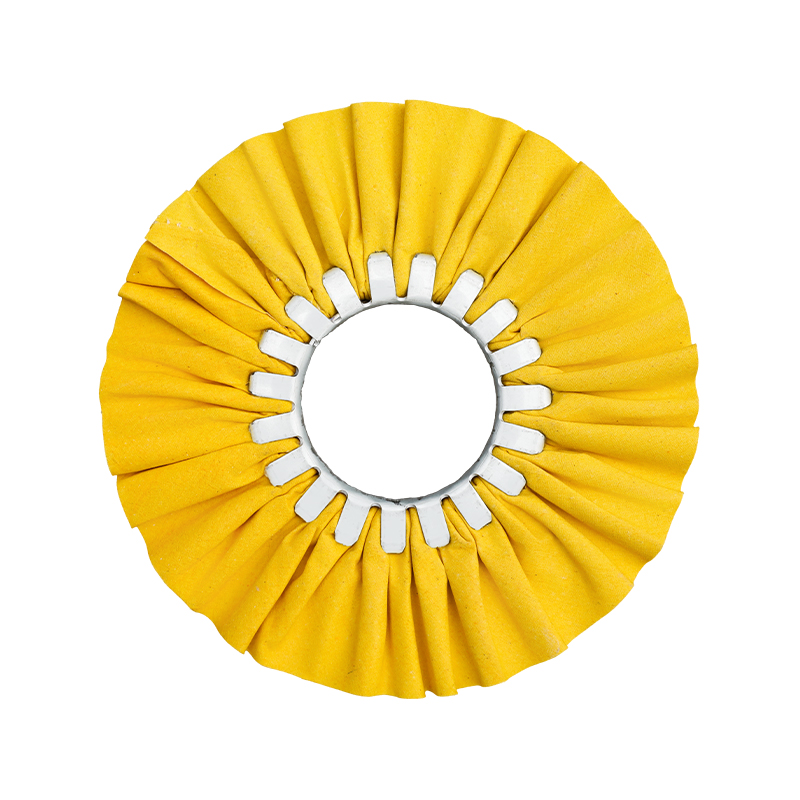
Henghuas sortiment dekker begge sider av denne sekvensen - poleringsblandinger for etterbehandlingsstangen og tøyhjul tilpasset hvert trinn. Den gult herdet tøyhjul for aluminium sitter bevisst i midten: den skjærer hardere enn et vanlig bomullshjul, men avslutter jevnere enn et rå sisalhjul, noe som gjør det til en praktisk bro mellom skjæring og farging.
 Gul Hardened Cloth Wheel for Aluminum Finishing En balansert poleringsskive for aluminium som skjærer hardere enn vanlig bomull, men finisher jevnere enn sisal, og bygger bro over skjære- og fargestadiene effektivt. Se produkt →
Matchende blanding til hjul: kombinasjonen som betyr noe
En aluminiumspoleringsmasse yter bare så godt som hjulet den kjører på. En grov blanding på et mykt, fluffy hjul mister det meste av bittet fordi hjulet bøyer seg og ruller over spånet i stedet for å presentere slipemidlet rent. En fin blanding på et hardt hjul kan polere og smøre ut. For aluminium ser de praktiske kombinasjonene slik ut:
- Sisalhjul gul blanding — rask fjerning av lager og fjerning av dyp linje for første kontaktpassering.
- Folding eller herdet klut vindhjul gul blanding — blanding og lysere etter sisalstadiet.
- Myk klut pneumatisk hjul hvit blanding — endelig farging og speilutvikling.
- Standard flytende flate hjulblanding — ensartet finish på formede eller konturerte deler i automatiserte celler.
Én operatørvane betyr like mye som produktvalget. Lad hjulet kort – berør den sammensatte stangen mot det roterende hjulet i ett eller to sekunder – i stedet for å trykke det på kontinuerlig. Overflødig masse kastes av ubrukt, belaster hjulflaten med bindemiddel og øker temperaturen som smører aluminium. Et korrekt ladet hjul frigjør masse bare ved kontaktpunktet.
For en full oversikt over hjulstrukturer, hardhetsvalg og hvordan foringsvariasjoner endrer kuttet, kan du vår guide for polerhjul går gjennom alternativene hjul for hjul.
Produksjonshensyn før du kjøper aluminiumspoleringsmiddel
Å kjøpe aluminiumspoleringsmasse er forskjellig fra å kjøpe generell maskinvare. Den virkelige spesifikasjonen er hvordan produktet oppfører seg under friksjon, og flere punkter avgjør om det fungerer på gulvet eller svikter etter den første trommelen:
- Batch-konsistens. Slipemiddelprosenten og bindemiddelhardheten må forbli den samme fra trommel til trommel; en batch som kjører varmere vil smøre ut nøyaktig som en operatørfeil.
- Abrasiv dispersjon. Dårlig blandet blanding frigjør klyngede korn, og hver klynge blir en tilfeldig dyp ripe som ingen etterbehandling kan fjerne.
- Mykgjøringspunkt og oppbevaring. Forbindelser mykner i sommervarmen og herder i kalde varehus. Sjekk mykgjøringspunktet og hold stengene unna radiatorer og direkte sol.
- Pakkeformat. Barer passer til manuelle benker, væske passer til automatiske doseringssystemer, og tilpassede blokkstørrelser reduserer avfall på formede hjul.
Produsentens prosesskontroll er en del av produktet. Ningbo Henghua har produsert hele utvalget av blandinger siden 2016 i et 3500 kvadratmeter stort verksted med mer enn 10 produksjonslinjer for polerhjul og automatiske fyllingslinjer for flytende forbindelser, eksportert til Sør-Amerika, Europa, USA og Midtøsten. I praksis betyr det den samme smelteatferden og det samme snittet fra trommel til trommel - som er nøyaktig hva en operatør ikke kan verifisere med øyet.
Før du bestiller i bulk, kjør en prøveperiode på ditt faktiske materiale under produksjonsforhold. Test minst et par dusin deler på tvers av tre variabler - hjulhastighet, hjultype og kontakttrykk - og noter resultatet i operatørens arbeidsinstruksjon. En forbindelse som består denne testen vil holde linjen stabil for hele batchen.
Hvor aluminiumspoleringsmasse gjør tunge løft
Aluminium er et av de mest polerte metallene i moderne produksjon. Lettmetallfelger for biler og lyse trim, strukturelle deler til romfart, kokekar av aluminium og maskinvaretilbehør passerer gjennom en poleringsstasjon før overflatebehandling eller montering. Hver bransje setter en annen standard: bilkjøpere aksepterer ingen uklarhet på hjulflaten; Forberedelse av romfartsoverflate må være feilfri før anodisering; kokekarprodusenter trenger en ren, konsistent innvendig finish som ikke fanger opp rester.
For produsenter av bildeler er blandingen vanligvis forskjellen mellom en stabil speilfinish og en daglig avvisningshaug. Vår applikasjon for overflatebehandling av biler siden viser hvordan sammensetningen og hjulsekvensen er ordnet for den sektoren. I romfart, kjøkkenutstyr og maskinvare er logikken den samme - identifiser legeringen, definer den nødvendige finishen, og velg deretter sammensetningen og hjulparet - selv når toleransene er forskjellige.
For jobbbutikker som bytter mellom aluminium, rustfritt stål og kobber på samme benk, en dedikert metall poleringsmiddel holder antall SKUer under kontroll. Den gir et akseptabelt snitt og farge på tvers av flere myke metaller, noe som gjør planleggingen enklere, selv om den ultimate speilfinishen på aluminium fortsatt krever en dedikert hvit blanding.
 Allsidig metallpoleringsmiddel for flere metaller En enkelt blanding som fungerer på rustfritt stål, kobber og krom, og forenkler varebeholdningen på jobbbutikker samtidig som den gir akseptabel kutt og glans på tvers av myke metaller. Se produkt →
Aluminiumspoleringsmasse er sjelden den dyreste varen på forbruksmaterielllisten, men den avgjør om overflaten blir som et produkt eller som en prototype. Kjøp med en klar prosess: identifiser legeringen, definer den nødvendige finishen, still inn hjulsekvensen og test massen under reell produksjonshastighet før den når benken. Når disse variablene er under kontroll, blir polering av aluminium en planlagt operasjon med repeterbare resultater – ikke en prøving og feiling.