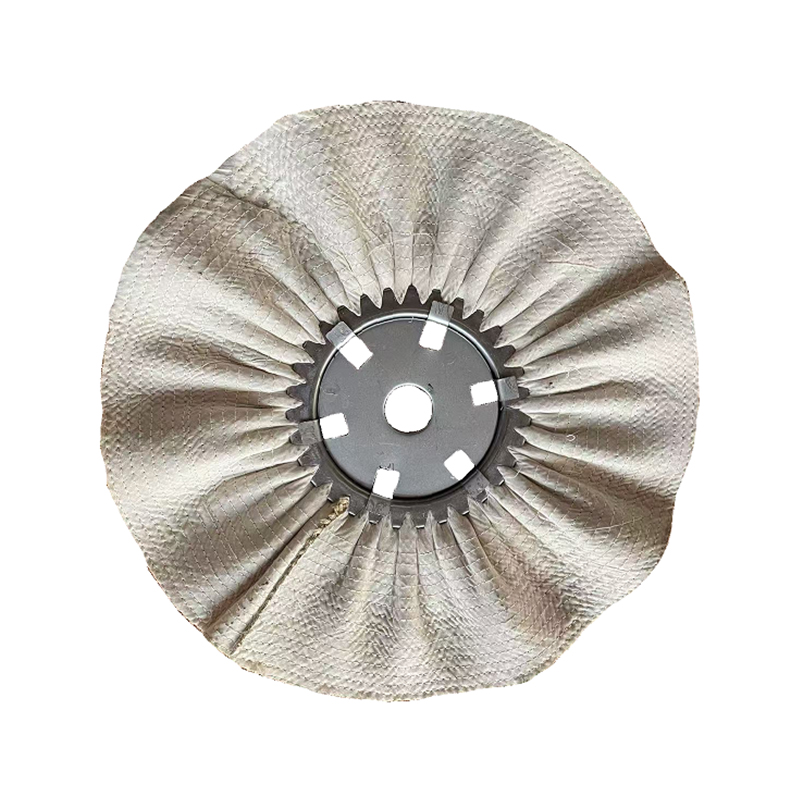
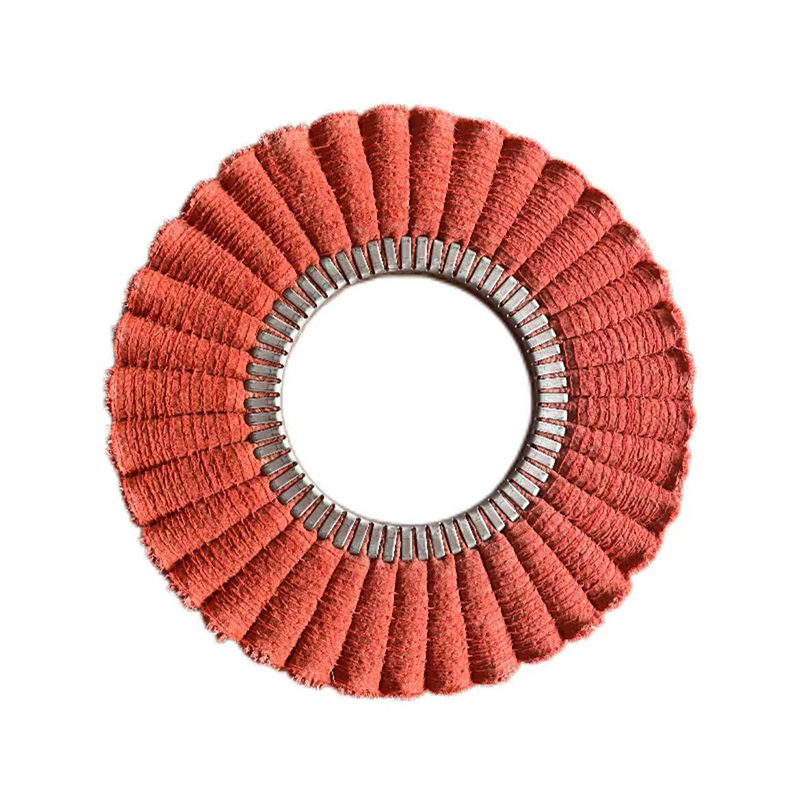
A vindhjul - også mye referert til som et luftveispolerhjul, ventilert buff eller bias airway buff - er en høyytelses poleringsverktøy utviklet spesielt for slutt- eller mellomstadiene av metalloverflatebehandling . I motsetning til sisal- eller syde bomullshjul som prioriterer aggressiv materialfjerning, er vindhjulet konstruert for presisjon: dens plisserte, foldede stoffkonstruksjon skaper interne luftkanaler som tillater kontinuerlig luftstrøm gjennom hjulet under drift. Denne ventilasjonen avleder aktivt varme fra både hjulet og arbeidsstykkets overflate, og muliggjør lengre uavbrutt polering, mer konsistent fordeling av blandingen og en renere, lysere sluttfinish enn konvensjonelle poleringsskiver vanligvis kan levere.
Rent praktisk er vindhjul det foretrukne verktøyet for å oppnå finish på speilnivå på rustfritt stål, aluminium, messing, kobber, sinklegering og et bredt spekter av ikke-jernholdige metaller. De brukes mye på tvers av bilproduksjon, maskinvareproduksjon, fabrikasjon av kjøkkenutstyr, møbelmetallarbeid, byggematerialer og arbeidsflyter for forbehandling av elektroplettering. Enten du kjøper vindhjul for en industriell poleringslinje med høy gjennomstrømning eller velger en for presisjonsbehandling, er det viktig å forstå hvordan de er bygd, hvordan de oppfører seg og hvordan du parer dem riktig med poleringsmasser for å få konsistente, profesjonelle resultater.
Denne veiledningen dekker hele bildet: konstruksjonen og mekanikken til vindhjul, rollen til fargekodede behandlingskvaliteter, sammensetningssammenkobling etter metalltype, bruksindustri, en praktisk sammenligning med alternative hjultyper, og en trinnvis arbeidsflyt for å oppnå en ekte speilfinish.
Hva gjør en Vindhjul Annerledes: Luftveiskonstruksjonen forklart
Den definerende egenskapen til et vindhjul er dens plisserte, brettede struktur. I motsetning til en konvensjonell polerskive - som er bygget av flate lag av bomull, muslin eller sisal stablet parallelt med hverandre - er et vindhjul konstruert ved å feste flere lag av bomullstøy til en sentral stålklinchring på en måte som tvinger hvert lag til å danne en radiell plissering eller fold. Disse brettene stikker utover fra midten, og skaper en hjulflate som består av hundrevis av individuelle stoffkanter i stedet for en jevn flat overflate.
De praktiske konsekvensene av dette designet er betydelige:
- Aktiv ventilasjon: Kanalene mellom hvert fold lar luft bevege seg fritt gjennom hjulkroppen under rotasjon. Denne luftstrømmen fører varme bort fra kontaktsonen kontinuerlig, og forhindrer termisk oppbygging som kan misfarge myke metaller eller herde poleringsmasse på hjulflaten for tidlig.
- Forbedret oppbevaring av sammensatte: Hver fold fungerer som en liten lomme som holder og frigjør poleringsmasse når hjulet roterer mot arbeidsstykket. Dette gir en jevnere og vedvarende massetilførsel enn flatlagshjul, og reduserer frekvensen av gjenpåføring under lengre poleringsøkter.
- Kantkontaktpolering: Vindhjul er designet for kantpolering - teknikken for å presse arbeidsstykket mot den ytre kanten av hjulflaten i stedet for den flate siden. Denne kantkontakten konsentrerer poleringstrykket nøyaktig, noe som gjør vindhjul godt egnet til profilerte, buede eller kompleks geometriske arbeidsstykker.
- Kjølere overflatetemperatur: Fordi ventilasjonen aktivt håndterer varme, kan vindhjul drives i lengre perioder før arbeidsstykket eller hjulet må kjøles ned. Dette er en viktig effektivitetsfordel på bruksområder med store overflatearealer som rustfrie ståltanker, aluminiumspaneler, tilhengerkarosserier og arkitektonisk kledning.
Stålets senterplate eller clinch-ring i kjernen av hjulet er ikke bare en monteringskomponent – den fungerer også som en kjøleribbe og strukturelt anker som holder folder under konstant spenning under høyhastighetsrotasjon. Standard vindhjul er bygget for driftshastigheter typisk i området 2000 til 3500 RPM avhengig av hjuldiameter, og senterringen spiller en kritisk rolle for å forhindre delaminering ved disse hastighetene. Bruk alltid en selvsentrerende sikkerhetsflens når du monterer et vindhjul for å sikre sikker fastklemming og forhindre at tøylagene løsner fra senterringen under drift.
Forståelse Vindhjul Fargekoder og behandlingskarakterer
En av de mest praktiske aspektene ved å jobbe med vindhjul er det standardiserte fargekodesystemet som brukes på tvers av industrien for å indikere behandlingsgraden og den relative stivheten til hvert hjul. Fargene er ikke dekorative - hver av dem signaliserer et spesifikt nivå av stofffasthet, et tilsvarende stadium i poleringsprosessen og en anbefalt metalltype. Ved å forstå dette systemet kan operatører velge riktig hjul umiddelbart uten prøving og feiling.
| Farge | Stivhetsnivå | Poleringsstadiet | Egnethet for primærmetall | Typisk sammensetningsparing |
|---|---|---|---|---|
| Blå (Møllebehandlet) | Høyest | Trinn 1 — Kutt polering | Rustfritt stål, harde legeringer | Svart smergelblanding |
| Rød (behandlet) | Høy | Trinn 1 — Kutt polering | Rustfritt stål | Svart magi / grå blanding |
| Oransje (behandlet) | Middels-Høy | Trinn 1 — Kutt polering | Aluminium, ikke-jernholdige metaller | Brun tripoliforbindelse |
| Gul (Møllebehandlet) | Middels | Trinn 2 — Fargepolering | Aluminium, messing, kobber | Grønn rød blanding |
| Rosa (behandlet) | Middels-Soft | Trinn 2 — Fargepolering | Rustfritt stål (second pass) | Gul deluxe-blanding |
| Hvit / Domet Flanell | Mykeste | Trinn 3 — Endelig speilfinish | Alle metaller, plast, trelakk | Hvit diamant / blå rouge / lilla rouge |
Det underliggende prinsippet er enkelt: stivere hjul skjærer mer aggressivt, mens mykere hjul gir finere farge og glans . En riktig utført poleringssekvens beveger seg gradvis fra hardere, mer aggressive hjul sammen med grovere blandinger i de tidlige stadiene, mot mykere hjul med finere etterbehandlingsblandinger i sluttfasen. Forsøk på å hoppe over etapper - for eksempel å bruke et mykt hvitt flanell vindhjul direkte på en kraftig ripet overflate i rustfritt stål - vil ikke gi en speilfinish; det vil ganske enkelt polere over ripene uten å fjerne dem, noe som resulterer i en disig, ujevn overflate.
Det er viktig å merke seg at fargekonvensjonene kan variere litt mellom produsenter. Kontroller alltid stivheten og bruksdataene fra din spesifikke leverandør i stedet for å stole utelukkende på farger som en absolutt veiledning. Når det er sagt, reflekterer det brede rammeverket beskrevet ovenfor den allment aksepterte industristandarden og er en pålitelig startreferanse for de fleste applikasjoner.
Hvordan matche en Vindhjul med den rette poleringsblandingen
Forholdet mellom vindhjulet og poleringsmassen er ikke valgfritt - det er grunnlaget for hele poleringsprosessen. Hjulet gir den mekaniske leveringsmekanismen; blandingen gir slipemiddel- eller etterbehandlingskjemien. Feil bruk av begge elementene undergraver utdataene til begge.
Poleringssekvens for rustfritt stål
For rustfritt stål er den anbefalte tilnærmingen en minimum to-trinns prosess ved bruk av vindhjul. Begynn med a rødt eller blått behandlet vindhjul lastet med svart smergelblanding (svart magi). Dette første trinnet opererer ved ca. 3000 til 3500 RPM og fjerner 320–400 grit ripemerker, overflateoksidasjon og eventuelle gjenværende slipelinjer fra tidligere behandling. Det andre trinnet bruker en rosa behandlet vindhjul parret med gul deluxe-blanding ved rundt 3000 RPM for å bringe overflaten fra en sateng til en høyglansfinish. For resultater av utstillingskvalitet vil et siste pass med et hvitt kuppelflanell-vindhjul lastet med blå eller lilla rouge-blanding gi en dyp speilfinish som effektivt er fri for synlig overflatetekstur.
Aluminiumspoleringssekvens
Aluminium krever en litt annen tilnærming. Fordi aluminium er mykere og mer porøst enn rustfritt stål, absorberer det sammensetningen lettere og kan utvikle dype spor hvis det brukes for aggressive hjul. Start med en oransje behandlet vindhjul og brun tripoliblanding ved 3000 til 3500 RPM for å fjerne 400 og 600 slipemerker fra overflaten. Følg med en gult møllebehandlet vindhjul parret med grønn rouge-blanding ved 2500 til 3000 RPM for å utvikle fargedybde og glans. For utstillingsfinish på aluminiumsfelger, tanker eller diamantplate, avslutt med et flanell vindhjul og en fin lilla eller blå rød blanding. Påfør moderat trykk og unngå å bo i én posisjon for å forhindre varmeindusert overflatevridning på tynne aluminiumspaneler.
Messing, kobber og sinklegering
For messing- og kobberarbeidsstykker fungerer brun tripoli-blanding sammen med et oransje eller gult vindhjul som et effektivt førstegangsskjæretrinn som fjerner overflatemerker og lett oksidasjon uten å overskjære det mykere metallunderlaget. Det andre trinnet bruker rød rouge-blanding med et mykt flanellvindhjul for å utvikle den rike, varme glansen som karakteriserer høykvalitets messing- og kobberfinish. Sinklegeringskomponenter - vanlig i dekorative beslag, dørbeslag og baderomstilbehør - reagerer godt på en direkte to-trinns sekvens ved å bruke gul forbindelse for skjæring og hvit diamantblanding på et flanellvindhjul for endelig farge.
Ikke-metalliske overflater: plast, trelakk og lær
Vindhjulets kjøligere driftsprofil gjør det også egnet for visse ikke-metallapplikasjoner. På malte overflater, høyglans møbellakk og lærvarer, kan den myke flanell-vindhjulsvarianten – brukt ved lav hastighet (vanligvis under 2200 RPM) med hvit eller blå blanding – fjerne lette overflateriper og gjenopprette glansen uten å generere varmenivåene som vil gi blemmer eller mykne overflaten. Denne allsidigheten gjør vindhjul til et nyttig verktøy ikke bare i metallbearbeidingsmiljøer, men også i bildetaljer, trebearbeidingsbutikker og lærvareproduksjon.
Vindhjul vs. andre poleringshjultyper: Hvor hver passer inn i poleringsprosessen
Fagfolk innen metallbehandling jobber med flere hjultyper, hver plassert på et bestemt stadium av poleringssekvensen. Å forstå hvor vindhjulet passer – og hvor det ikke gjør det – forhindrer kostbare feil og bortkastede forbruksmateriell.
| Hjultype | Konstruksjon | Varmegenerering | Kutte Aggresjon | Beste scene | Kompatibel med speilfinish |
|---|---|---|---|---|---|
| Sisal hjul | Sydde sisalfiberlag | Høy | Veldig høy | Trinn 1 — Kraftig nedskjæring | Nei |
| Spiral-sydd bomull | Flat bomull, sydde ringer | Middels | Middels | Trinn 2 — Mellomsnitt og farge | Delvis (sateng) |
| Vindhjul (Treated) | Plissert stoff, midtring | Lav–middels | Middels–High (by grade) | Trinn 1–2 (avhengig av fargekarakter) | Ja (med flanell karakter) |
| Vindhjul (Flannel) | Plissert flanell, midtring | Veldig lav | Lavt | Trinn 3 — Speilfinish | Ja |
| Løs bomullsmoppe | Usømt myk bomull | Veldig lav | Veldig lav | Trinn 3 — Endelig farge | Ja |
Nøkkelen fra denne sammenligningen er at vindhjul inntar en unik posisjon i poleringssekvensen: de er i stand til å levere både kutt og farge avhengig av behandlingsgrad, noe som gjør dem til en av de mest allsidige hjultypene som er tilgjengelige. En velutstyrt poleringsstasjon kan potensielt fullføre en hel flertrinns etterbehandlingssekvens ved kun å bruke vindhjul av stadig mykere kvaliteter – fra et hardt behandlet blått eller rødt hjul for første nedskjæring til et flanell-vindhjul for den siste speilpassasjen. Denne arbeidsflytkonsolideringen er en meningsfull effektivitetsfordel i industrielle omgivelser der verktøyendringer representerer reelle nedetidskostnader.
Bransjer og produkter der vindhjul brukes
Vindhjul finnes i et bredt spekter av produksjonsindustrier. Kombinasjonen av kjøleventilasjon, allsidige behandlingskvaliteter og konsistent sammensetningsretensjon gjør dem godt egnet til ethvert produksjonsmiljø der metalloverflatens utseende er et kvalitetskriterium - som omfatter en stor andel av produserte forbruker- og industrivarer.
Bildeler og tilbehør
Vindhjul er standard poleringsverktøy i produksjon av bildeler og ettermarkedsdetaljer. Aluminiumslegeringsfelger, rustfrie eksossystemer, kromlister, støtfangere, drivstofftanker og motorhus krever alle høykvalitets speilfinisher som oppfyller både estetiske og korrosjonsbestandige standarder. Den kjøligere driften av vindhjul er spesielt verdifull når du polerer aluminiumsfelger - en tynnvegget komponent som kan deformeres eller utvikle ujevne overflater hvis de utsettes for høy varme under polering. En standard to-trinns sekvens som bruker oransje og gule vindhjul med tripoli og grønne rouge-blandinger kan bringe et råmaskinert aluminiumshjul til en utstillingskvalitet på en effektiv måte.
Kjøkkenutstyr og kokekar i rustfritt stål
Gryter, panner, vasker, benkeutstyr og matvaremaskineri er blant de største bruksområdene for vindhjul i rustfritt stål. Serverings- og cateringbransjen stiller strenge krav til overflatefinish — både av hygienemessige årsaker (glatte, ikke-porøse overflater motstår bakteriell vedheft) og av forbrukernes estetikk. Vindhjul kombinert med passende rustfrie stålblandinger gir den høyglans, retningsmessig ensartet finish som kreves for at storkjøkkenprodukter skal bestå inspeksjonsstandarder i store eksportmarkeder.
Maskinvare og presisjonskomponenter
Dørhåndtak, hengsler, låser, kraner, ventiler, rørdeler og dekorative arkitektoniske jernvarer poleres ofte med vindhjul i både manuelle og automatiserte konfigurasjoner. For maskinvarekomponenter av sinklegering og messing beregnet på krom eller nikkel galvanisering, er polering av vindhjul vanligvis det siste trinnet før pletteringsbadet - kvaliteten på den polerte underlagsoverflaten bestemmer direkte adhesjonskvaliteten og jevnheten til utseendet til det avsatte belegglaget. Eventuelle overflatedefekter som ikke fjernes ved polering vil forsterkes, ikke skjules, av pletteringsprosessen.
Møbler og interiør metallarbeid
Møbelrammer av metall, dekorative stål- og messinginnlegg, bordben i rustfritt stål og avansert skapbeslag bruker alle vindhjulspolering for å oppnå den glatte, reflekterende finishen som kreves av møbeldesignere og interiørentreprenører. I denne applikasjonssammenhengen er flanellvindhjulet spesielt verdsatt for sin evne til å produsere et resultat med høy glans på komplekse profiler og buet geometri uten å etterlate retningsbestemte poleringsmerker.
Byggematerialer og arkitektoniske komponenter
Kledningspaneler i rustfritt stål, rekkverk, heisinteriør, skilting og strukturelle dekorative elementer i kommersielle bygninger er polert til spesifikasjoner ved bruk av vindhjul i storformat poleringsmaskinkonfigurasjoner. Vindhjul med stor diameter - 10 tommer og over - brukes ofte på automatiserte poleringslinjer for å behandle lange seksjoner av flatt eller rørmateriale der konsistent overflatefinish over hele lengden av delen er avgjørende for arkitektonisk aksept.
Forbehandling av elektroplettering og overflatebehandling
I elektropletteringsanlegg er polering av vindhjul ofte det siste manuelle eller automatiserte prosesseringstrinnet før deler kommer inn i pletteringsbadet. Kravet er å levere en overflate som er geometrisk glatt og fri for innstøpte polermasserester, avleiringer eller mikroriper. Vindhjulets kjølige løpsegenskap reduserer risikoen for termiske belastningsmerker på tynne seksjoner av uedelt metall, noe som er spesielt relevant for komponenter med fine detaljer eller skarpe innvendige hjørner.
Hvordan velge riktig vindhjul: Nøkkelspesifikasjonsfaktorer
For innkjøpsledere og poleringslinjeoperatører som velger vindhjul, bestemmer følgende spesifikasjonsfaktorer egnethet for formålet. Å kjøpe feil klasse eller størrelse er en vanlig og lett unngått kilde til inkonsekvent finishkvalitet og unødvendige forbrukskostnader.
- Hjuldiameter: Tilgjengelig fra ca. 100 mm (4 tommer) til 500 mm (20 tommer) avhengig av produsenten. Mindre diametre passer til benkslipere og håndholdte poleringsmaskiner for presisjons- eller smådelerarbeid; større diametre brukes på industrielle poleringsmaskiner som behandler større paneler, rør eller stenger. Tilpass diameteren til den fysiske størrelsen på arbeidsstykket og maskinens akselkapasitet.
- Antall lag: Vindhjul er vanligvis tilgjengelige i 16-lags konfigurasjoner, selv om tyngre industrielle varianter kan ha flere lag for ekstra overflatetetthet. Høyere antall lag gir generelt mer sammensetningsretensjon og en litt fastere overflate - nyttig for tyngre kuttapplikasjoner. Lavere antall lag gir en mykere, mer fleksibel overflate som er egnet for konturpolering.
- Senterringstørrelse: Den indre diameteren til senterplaten av stål må samsvare med spindel- eller spindelstørrelsen til maskinen din. Standard indre diametre inkluderer 55 mm, 76 mm og større størrelser for industrimaskiner. Bekreft alltid kompatibilitet før du bestiller i kvantitet.
- Behandlingsgrad (farge): Som beskrevet i fargekodedelen ovenfor, velg behandlingsgraden som passer for metalltypen og poleringsstadiet. For en to-trinns arbeidsflyt i rustfritt stål, trenger du minst et rødt eller blått behandlet hjul for skjæring og et rosa eller flanellhjul for farge og finish. For aluminium dekker oransje og gule kvaliteter standard to-trinns sekvens.
- Maksimal driftshastighet: Kontroller alltid hjulets nominelle maksimale turtall mot maskinens spindelhastighet. Hjul med større diameter har lavere maksimalt turtall; Å kjøre et vindhjul over den nominelle hastigheten risikerer delaminering av midtplaten og utgjør en alvorlig sikkerhetsrisiko for operatørene.
- Klutmateriale: Standard vindhjul bruker bomullsstoff i varierende grad av mykhet. Premium flanell (domet flanell) vindhjul bruker et mykt, ultramykt flanellmateriale og er reservert eksklusivt for endelig speilpolering. Noen bruksspesifikke varianter bruker ikke-vevd nylon til overflaterengjøring, sliping og trådtrekking på uregelmessige eller konturerte overflater der vanlige vindhjul av stoff ville være for stive.
Trinn-for-trinn: Oppnå en speilfinish med vindhjul
Følgende arbeidsflyt gjelder for arbeidsstykker i rustfritt stål som et primært eksempel, men den samme logikken - med passende sammensatte erstatninger - gjelder for aluminium, messing og andre metaller.
Trinn 1: Forberedelse av overflaten
Før du introduserer en polerskive, sørg for at grunnflaten er slipt til minst 320–400 korn. Tyngre riper, sveisesømmer og kalk skal ha blitt behandlet med et sisalhjul eller slipebelte tidligere i prosessen. Vindhjulet er ikke konstruert for fjerning av tungt materiale; å bringe en sterkt skadet overflate direkte til et vindhjul vil resultere i en langvarig, ineffektiv klippeøkt og et dårlig resultat. Å starte vindhjulstrinnet med en ren slipt overflate med 400 korn gir det beste kostnad-til-resultat-forholdet.
Trinn 2: First-Pass Cut Buffing (rødt eller blått vindhjul)
Monter det røde eller blå behandlede vindhjulet og fyll det med svart smergelblanding. Still inn maskinen til omtrent 3000–3500 RPM. Press kanten av hjulet til arbeidsstykket med jevnt, konsekvent trykk og arbeid i overlappende pass. Målet på dette stadiet er å fjerne alle synlige 400-kornslipelinjer og produsere en jevn satengoverflate. Påfør blandingen på nytt på spinnehjulet hvert 45.–60. sekund for å opprettholde kutteeffektiviteten. Ikke la hjulet gå tørt - et tørt sisal- eller behandlet bomullshjul kan gi dype, uregelmessige riper som er vanskelige å fjerne i påfølgende stadier.
Trinn 3: Andre-pass fargepolering (rosa vindhjul)
Etter å ha renset bort gjenværende svart masse fra arbeidsstykkets overflate med en ren klut, bytt til det rosa behandlede vindhjulet og fyll på med gul deluxe-masse. Reduser maskinens hastighet til omtrent 2800–3200 RPM. Det rosa hjulet er mykere enn det røde og vil blande ut eventuelle gjenværende kuttmerker fra trinn 2 samtidig som det utvikler en klar glans med høy lysstyrke. Dette stadiet overfører overflaten fra et sateng-utseende til en reflektivitet nær speil. For mange industrielle applikasjoner - maskinvarekomponenter, kjøkkenutstyr, rørdeler - er resultatet på slutten av dette stadiet tilstrekkelig for levering.
Trinn 4: Endelig speilfinish (flanell vindhjul)
For applikasjoner som krever en ekte speilfinish – arkitektonisk maskinvare, utstillingsklasse bilkomponenter, førsteklasses kjøkkenutstyr eller dekorative produkter i rustfritt stål – legg til en siste pass med et hvitt kuppelflanellvindhjul lastet med blå rouge eller lilla rouge blanding. Reduser maskinhastigheten til 1800–2200 RPM for å minimere varme og maksimere overflateresponsen på det fine slipemidlet. Flanellhjulets ultramyke overflate og den fine blandingens kromoksid- eller aluminiumoksidslipeinnhold arbeider sammen for å eliminere eventuelle gjenværende mikroriper og produserer en svært reflekterende, forvrengningsfri speiloverflate.
Etter den siste poleringsfasen, rengjør overflaten umiddelbart med en ren, tørr klut eller mikrofiberhåndkle for å fjerne alle sammensatte rester. For komponenter i rustfritt stål som skal håndteres ofte, hjelper et tynt lag med beskyttende voks eller lakk påført etter polering å bevare speilfinishen ved å forhindre overflateoksidasjon og fingeravtrykkskontaminering under lagring og transport.
Beste praksis for sikkerhet og vedlikehold for vindhjul
Sikker drift og vedlikehold av vindhjul beskytter både førere og kvaliteten på den ferdige produksjonen. Følgende praksis er standard i profesjonelle poleringsmiljøer og bør følges konsekvent.
- Bruk alltid en ventilert sikkerhetsflens: Vindhjul må monteres med en selvsentrerende sikkerhetsflens i stedet for standard solide flenser. Den ventilerte flensen griper senterringen på hjulet jevnt og forhindrer delaminering av de plisserte duklagene fra stålsenterplaten under sentrifugalkreftene som genereres ved driftshastighet.
- Bruk PPE til enhver tid: Ansiktsskjerm eller vernebriller, arbeidshansker og åndedrettsvern vurdert for fint metallstøv og sammensatte partikler er nødvendig. Ved 3000 RPM blir sammensatte rusk og metallpartikler luftbårne med høy hastighet. Langvarig innåndingseksponering for finmetall og sammensatt støv er en anerkjent helsefare på arbeidsplassen.
- Overskrid aldri nominell RPM: For høy hastighet på et vindhjul forårsaker spenningsbrudd i senterringen og kan resultere i katastrofal hjuloppløsning. Tilpass hjulstørrelsen til maskinens hastighet før hver bruk og kontroller dette ved hvert hjulskifte.
- Rak hjulet regelmessig: Etter hvert som masse påføres og varmesykluser oppstår, herder poleringsmassen og glaserer overflaten på vindhjulet, noe som reduserer kutte- eller etterbehandlingseffektiviteten. Bruk en hjulrive (et grovt slipeverktøy som holdes mot den spinnende hjulflaten) før første gangs bruk og med jevne mellomrom mellom lengre poleringsøkter for å gjenopprette hjuloverflaten og fjerne opphopning av herdet masse.
- Dediker hvert hjul til én sammensetning: Krysskontaminering av et vindhjul med forskjellige forbindelser introduserer inkonsekvent slipekjemi som kan etterlate uforutsigbare overflatemerker. Merk hvert hjul tydelig med den angitte blandingen og håndhev denne disiplinen på produksjonsgulvet.
- Inspiser hjulene før bruk: Kontroller senterringen for tegn på sprekker, forvrengning eller løs klining. Inspiser tøyfoldene for frynsing, manglende deler eller sammensatt oppbygging som ikke kan fjernes ved raking. Et skadet vindhjul bør tas ut av drift umiddelbart - risikoen for feil under drift er ikke akseptabel i et profesjonelt poleringsmiljø.
- Lagre riktig: Hold ubrukte vindhjul i et kjølig, tørt miljø unna direkte sollys, løsemidler og fuktighet. Eksponering for fuktighet kan svekke limbindingen mellom duken og senterringen i behandlede hjul, noe som reduserer deres effektive levetid.
Ofte stilte spørsmål om vindhjul
Kan et vindhjul erstatte et sisalhjul i poleringssekvensen?
I de fleste tilfeller, nei. Et hardt behandlet (blått eller rødt) vindhjul kan håndtere lett til moderat nedskjæringsarbeid på overflater som er slipt til 320–400 korn, men det mangler den strukturelle stivheten og fiberslipeevnen til et sisalhjul når det håndteres med dype riper, tunge dysemerker eller forberedelse av sveisesømmen. For overflater som kun har mindre slipemerker eller tidligere poleringslinjer, er et behandlet vindhjul fullt egnet som et førstestegsverktøy. For sterkt skadede overflater bør et sisalhjul brukes først før innføring av vindhjul.
Hvor lenge varer et vindhjul i produksjonsbruk?
Levetiden avhenger av driftshastighet, påført trykk, hyppighet av påføring av sammensatt og vedlikeholdsaktsomhet. Vindhjul som rakes regelmessig, drives innenfor den nominelle hastigheten og brukes med passende sammensatt belastning vil typisk overleve konvensjonelle sammensydde bomullshjul i tilsvarende bruksområder, fordi den plisserte konstruksjonen fordeler slitasje jevnere over hjulflaten. Vindhjul av flanell som brukes til sluttbehandling ved lavere hastigheter har en tendens til å ha den lengste levetiden i serien.
Hva er forskjellen mellom et vindhjul og en vanlig luftveisbuffer?
Dette er samme produktkategori under ulike regionale navnekonvensjoner. I kinesisk produksjons- og eksportsammenheng kalles det plisserte ventilerte poleringshjulet vanligvis et vindhjul (风轮 / 风叶轮). I nordamerikanske og europeiske profesjonelle metallbearbeidingssammenhenger blir det samme produktet vanligvis referert til som en luftveisbuffer, luftveisbuffer, ventilert buff eller bias airway buff. Den strukturelle utformingen og funksjonen er identisk.
Kan vindhjul brukes på en håndholdt vinkelsliper?
Ja – kantpolering med et vindhjul montert på en vinkelsliper er en mye brukt teknikk, spesielt for polering av aluminiumsfelger, kjøretøyskarosseripaneler og store flate metallseksjoner som ikke kan bringes til en benkmontert poleringsmaskin. Sørg for at hjuldiameteren er beregnet for turtallet til vinkelsliperen som brukes, og bruk en senterreduksjonsplate og passende flenser for sikker montering. Oppretthold en jevn vinkel og unngå å presse hjulet flatt mot overflaten - kantkontaktteknikken er avgjørende for å oppnå jevne resultater med et vindhjul på et håndholdt verktøy.
Konklusjon: Hvorfor vindhjulet er det profesjonelle valget for speilbehandling
Vindhjulets kombinasjon av aktiv ventilasjon, allsidige behandlingskvaliteter og konsistent sammensetningslevering adresserer kjerneutfordringene med høykvalitets metallfinish: varmestyring, overflateensartethet og prosesseffektivitet. Ingen annen enkelthjulstype dekker et så bredt spekter av poleringstrinn — fra førstegangsskjæring på harde metaller til endelig speilfinish på aluminium, rustfritt stål, messing og ikke-metalloverflater — samtidig som den kjøligere driftsprofilen opprettholdes som beskytter både arbeidsstykket og operatøren.
For produksjonsledere og innkjøpsfagfolk som anskaffer poleringsforbruksvarer, er den praktiske anbefalingen å investere i et komplett sett med vindhjulskvaliteter – minimum en hardbehandlet kvalitet for skjæring, en middels kvalitet for fargeutvikling og en flanellkvalitet for endelig speilarbeid – og å sammenkoble hver klasse konsistent med passende poleringsmasse for metallene som behandles. Konsistens i hjulvalg, sammensetningsparing og driftsparametere er grunnlaget for en repeterbar poleringseffekt av høy kvalitet.
Når du vurderer leverandører av vindhjul, se etter konsistent lagtetthet, bekreftet senterringkvalitet og pålitelig behandlingshardhet på tvers av produksjonspartier. Forskjellen mellom et velprodusert vindhjul og et understandard blir synlig veldig raskt i poleringsresultatene - og kostnadene for kasserte eller omarbeidede deler oppveier langt besparelsene fra lavkostverktøy. For B2B-kjøpere som anskaffer i stor skala, er det standard praksis å be om materialsertifiseringer og prøvebatchtesting før de forplikter seg til store volumer, og det anbefales på det sterkeste.