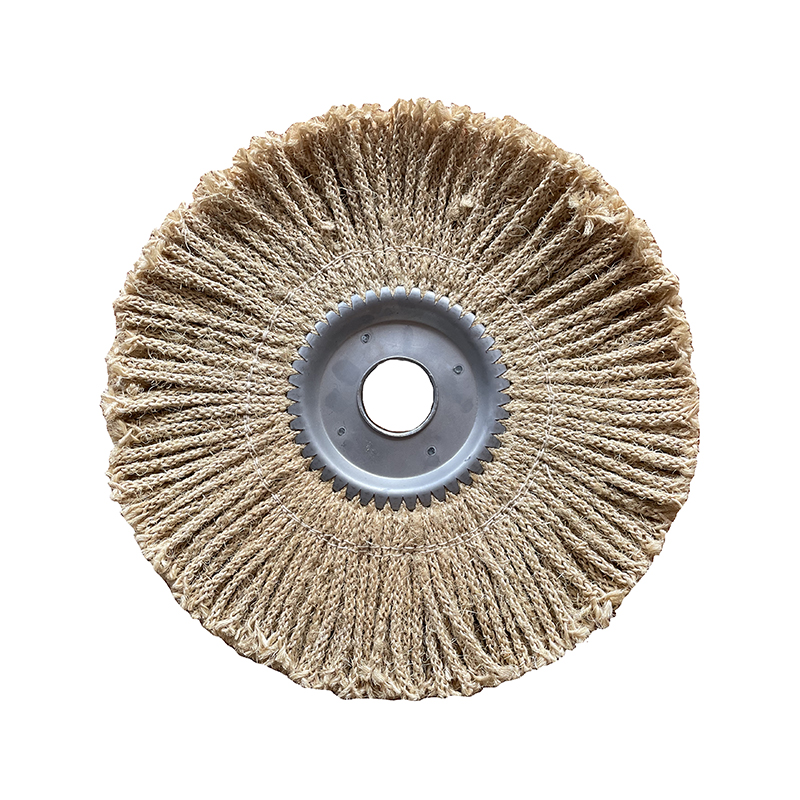
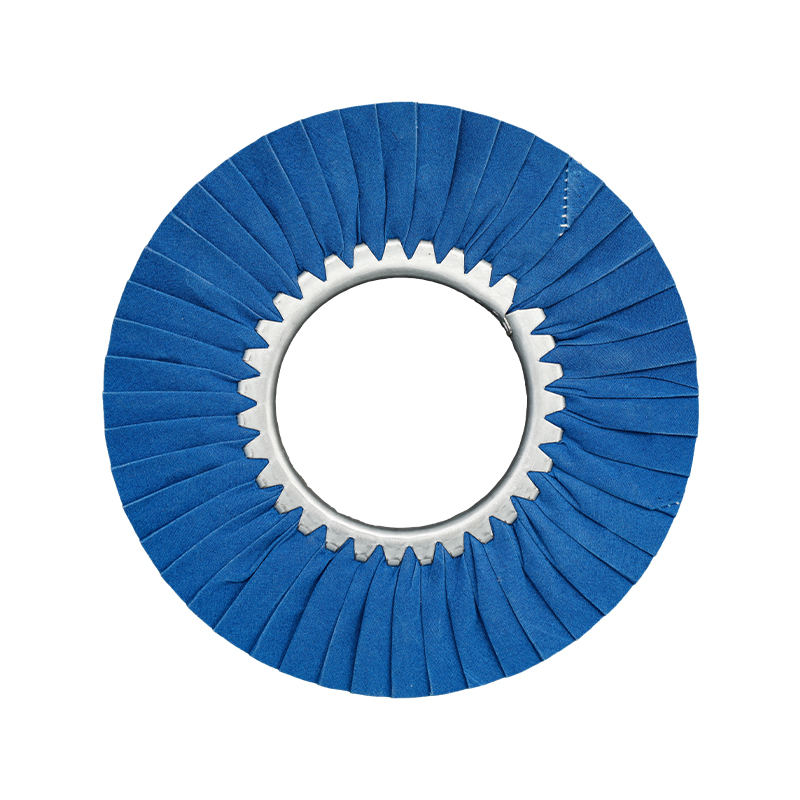
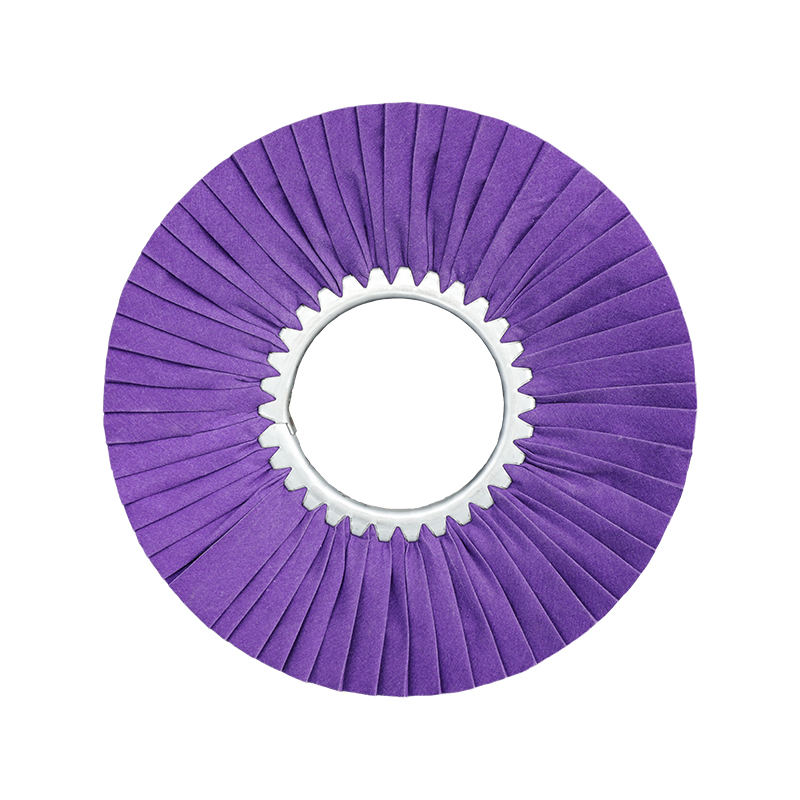
A sisal hjul - også kalt et sisal buffing wheel eller sisal buff - er en kraftig polerings- og skjæreverktøy brukes først og fremst til å slipe ned overflatefeil og forberede metallarbeidsstykker for påfølgende etterbehoglingstrinn. I motsetning til mykere tøyhjul som er designet for endelig fargepolering, leverer et sisalhjul en aggressiv skjærehandling som fjerner riper, verktøymerker, formlinjer og overflateuregelmessigheter som andre hjul rett og slett ikke kan takle. Hvis du jobber med rustfritt stål, jern, stållegeringer eller til og med visse myke metaller som aluminium og messing, kan det å forstå hva et sisalhjul brukes til – og hvordan du bruker det riktig – dramatisk forbedre effektiviteten og kvaliteten på metallbearbeidingsprosessen din.
Denne artikkelen dekker alt du trenger å vite: den materielle opprinnelsen til sisalfiber, konstruksjonen av sisalpolerskiver, deres industrielle applikasjoner, hvordan du velger riktig hjul for prosjektet ditt, hvilke poleringsmasser som passer best med dem, og hvordan du vedlikeholder dem for lang levetid. Enten du er en profesjonell metallarbeider, en fabrikkoperatør eller en innkjøpsspesialist som kjøper poleringsforbruksvarer, gir denne veiledningen deg et komplett, praktisk grunnlag.
Hva er sisalfiber og hvorfor brukes det i poleringshjul?
Sisalfiber stammer fra Agave sisalana plante, en hardfør sukkulent hjemmehørende i Mellom-Amerika og mye dyrket i dag over Øst-Afrika, Brasil og deler av Asia. Plantens lange, sverdformede blader er høstet og mekanisk dekorert for å trekke ut slanke, harde, cellulære fibertråder. Disse fibrene er blant de sterkeste naturlige plantefibrene som er kommersielt tilgjengelige, og det er grunnen til at de har blitt brukt i århundrer til å produsere tau, hyssing, ballesnor og tunge tekstilprodukter.
Når det brukes til produksjon av polerhjul, bringer sisalfiber tre nøkkelegenskaper til bordet: strukturell stivhet , naturlig slipeevne , og iboende fettabsorberende kapasitet . Stivheten til sisal-trådene gjør at hjulet opprettholder et fast kontakttrykk mot en metalloverflate, og genererer den mekaniske handlingen som er nødvendig for å flate ut defekter på hevede overflater. Den naturlige mikroteksturen til selve fiberen bidrar med en mild abrasiv karakter, mens fiberens porøsitet gjør at den absorberer og holder poleringsmassen effektivt – noe som sikrer at skjæremidlet fordeles jevnt over arbeidsstykket under poleringssyklusen.
Disse egenskapene skiller sisalhjul klart fra bomulls- eller musselinpolerhjul, som er mykere, mer fleksible og bedre egnet til senere fargepolering i stedet for førstegangsmaterialfjerning. Det er viktig å forstå denne forskjellen når du velger riktig verktøy for hvert trinn i en flertrinns arbeidsflyt for metallbehandling.
Hvordan er et sisal-bufferhjul konstruert?
Byggingen av en sisal hjul bestemmer direkte skjæreaggressiviteten, fleksibiliteten og den generelle holdbarheten. De fleste kommersielt tilgjengelige sisal-polerhjul er bygget av flere lag - vanligvis 11 lag - av vevd eller skjevskåret sisalstoff stablet sammen og holdt på plass av et spiralsømmønster. Denne sømmen er kritisk: jo nærmere sømradene er, jo stivere blir hjulet, noe som resulterer i en mer aggressiv og presis skjærehandling. Standard kommersielle hjul har vanligvis en kvart-tommers (omtrent 6 mm) stingseparasjon, som gir en pålitelig balanse mellom stivhet og sammensetningsbevaring.
Flere sømmønstre er tilgjengelige avhengig av tiltenkt bruk:
- Konsentrisk søm — sirkulære rader som løper parallelt med hjulets ytterkant, og gir jevn stivhet over fronten.
- Rett eikesøm — radielle linjer fra senter til kant, noe som gir en litt mer fleksibel profil.
- Radialbuesøm — en buet eikerdesign som fordeler stress mer jevnt og reduserer slitasje under høyhastighetsdrift.
Mange sisalhjul har også et tynt ytre lag av bomull eller muslinklut. Dette dekselet tjener et praktisk formål: det forhindrer at de grove sisalkantene utilsiktet riper opp overflater ved siden av poleringssonen, slik at operatørene kan jobbe nærmere flenser, kanter og komplekse geometrier uten å etterlate utilsiktede merker.
Utover konstruksjon er sisalhjul ofte tilgjengelige i to behandlingstilstander: ubehandlet (tørr) and kjemisk behandlet (dyppebehandlet) . Behandlede hjul er impregnert med et herdemiddel - ofte fargekodet for å indikere behandlingsintensitet (blå, oransje, rosa, grønn eller rød avhengig av produsentens graderingssystem). Behandlingen øker overflatens hardhet, forbedrer sammensetningens vedheft, forlenger hjulets levetid og øker skjærehastigheten. For krevende industrielle applikasjoner som involverer hardere metaller og høye produksjonsvolumer, anbefales behandlede sisalhjul på det sterkeste fremfor deres ubehandlede motstykker.
Hva er en Sisal hjul Brukes til? Kjerne industrielle applikasjoner
Den primære funksjonen til et sisalhjul er kuttet polering — det første trinnet i en flertrinns metallpoleringssekvens der målet er fjerning av overflatemateriale i stedet for endelig glans. Dette gjør sisalhjul til et viktig verktøy i fabrikasjonsbutikker, stanseanlegg, støperier og ethvert produksjonsmiljø som behandler metalldeler før plettering, belegg eller speilbehandling.
Spesifikke overflatedefekter som sisalhjul er designet for å løse inkluderer:
- Riper opp til 400 grit — dype slitelinjer etter slipeskiver, båndslipere eller grove slipeputer.
- Bårestammer – langstrakte overflatespenningsmerker dannet under dyptrekking eller stempling.
- Konsistens av appelsinskall — et grovt, humpete overflatemønster som er et resultat av metallplater eller ujevn materialflyt.
- Lette formmerker — verktøyavtrykk etterlatt på arbeidsstykkets overflate under smiing, stempling eller ekstrudering.
- Maskinverktøymerker og slipeskiver - spesielt utbredt på smidde eller maskinerte deler.
- Slipende beltelinjer — parallelle ripemønstre etterlatt av båndslipeutstyr under tidligere behandlingstrinn.
I mange produksjonsmiljøer tilbyr sisal-polerskiver en betydelig fordel for arbeidsflyten. Fordi de gir både polering og kuttehandling samtidig , kan de redusere eller helt eliminere behovet for finkornet oppsett poleringshjuloperasjoner. Spesielt for rullformede, trukket og stemplede metaller kan sisalhjul fullføre kutting og innledende etterbehandling i en enkelt omgang – noe som reduserer syklustiden og antallet hjulskift som kreves på produksjonslinjen.
Hardmetallapplikasjoner
Sisal-hjul fungerer best på harde metaller der deres stivhet og aggressive kuttekarakter er mest fordelaktig. Viktige applikasjonsmetaller inkluderer:
- Rustfritt stål (alle vanlige kvaliteter)
- Karbonstål og bløtt stål
- Støpejern og smijern
- Nikkellegeringer og kromlegeringer
- Herdede eller varmebehandlede stålkomponenter
Myke metallapplikasjoner
Med passende sammensetningsvalg og redusert driftstrykk kan sisalhjul også brukes til det første poleringstrinnet på mykere metaller, inkludert aluminium, messing, kobber, sølv og gull. Operatører bør imidlertid utvise forsiktighet: Siden sisalhjul er betydelig stivere enn tøyalternativer, er de det ikke egnet for det siste fargepoleringsstadiet på myke metaller , hvor det kreves et finere, mer fleksibelt hjul for å oppnå høyglansresultater.
Sisal-hjul vs. andre poleringshjultyper: en praktisk sammenligning
Å velge riktig poleringshjul for hvert trinn av metallbearbeiding krever en klar forståelse av hvordan sisal er sammenlignet med alternativene. Tabellen nedenfor oppsummerer de viktigste forskjellene:
| Hjultype | Materiale | Stivhet | Primærtrinn | Best for |
|---|---|---|---|---|
| Sisal hjul | Sisalfiber (naturlig agave) | Høy | Nedskjæring / innledende polering | Rustfritt stål, jern, harde legeringer |
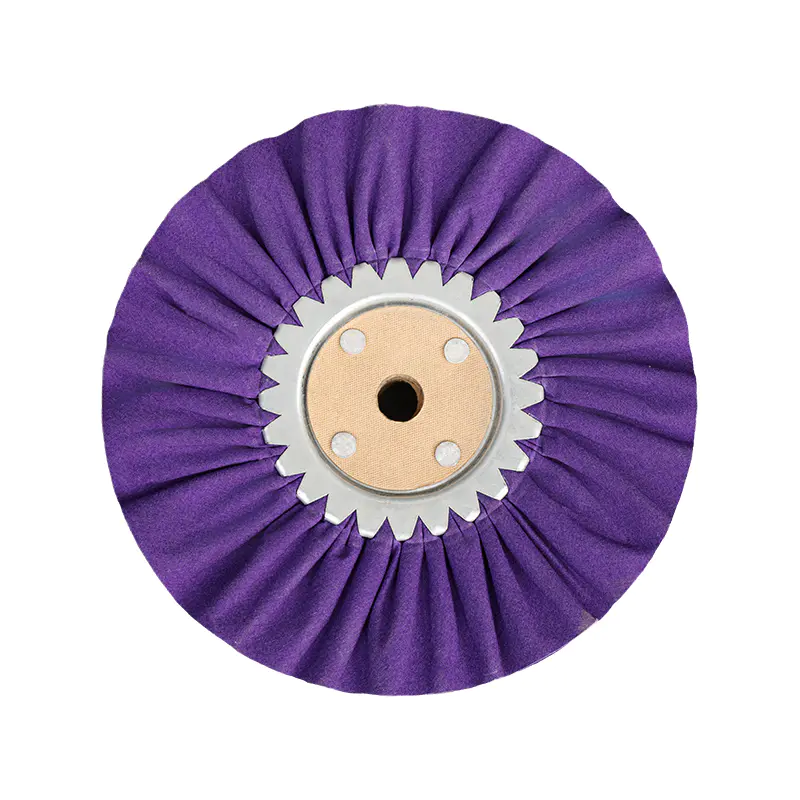
| Spiral sydd bomull | Bomullsmuslin | Middels | Mellomskjæring og utjevning | Stål, aluminium, messing |
| Loose Fold Bomull | Myk bomull | Lavt | Endelig fargepolering | Alle metaller, endelig speilfinish |
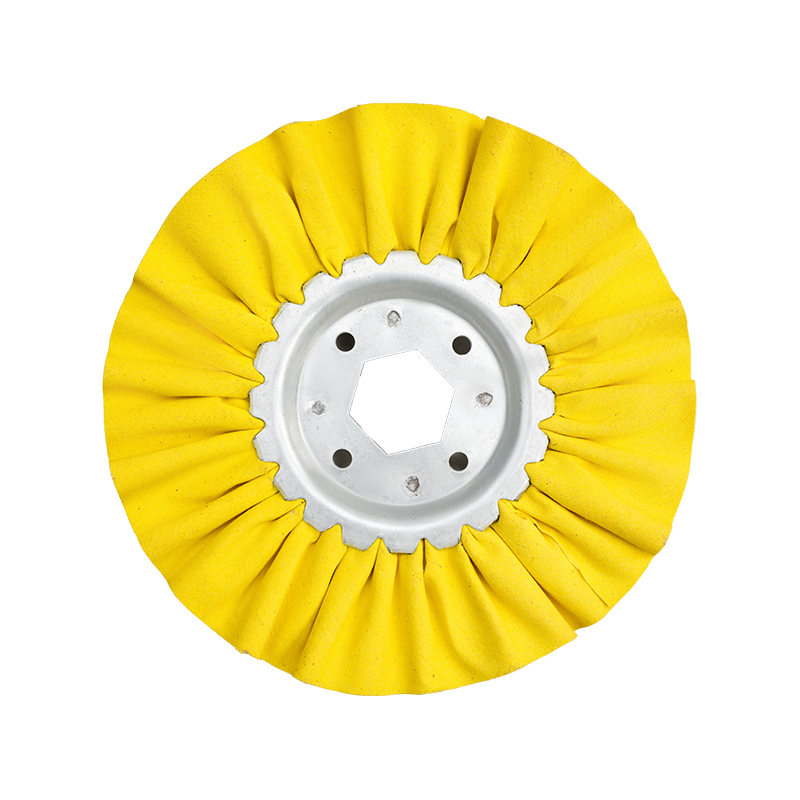
| Luftveier / ventilert | Bomull med luftkanaler | Middels-High | Kantpolering på store paneler | Forlengede løp på store flater |
| Sisal-bomullsblanding | Sisal-kjernebomullstrekk | Middels-High | Kombinert kutt og foreløpig finish | Stemplinger før plettering |
I en typisk flertrinns poleringssekvens av rustfritt stål – for eksempel klargjøring av kjøkkenutstyr, arkitektonisk maskinvare eller industrielle rørdeler for en speilfinish – begynner arbeidsflyten vanligvis med et sisalhjul lastet med svart smergelmasse for å fjerne riper og slipelinjer, går videre til en spiralsydd bomullsskive med en hvit løsmasse og en mellomliggende løsmasse for å glatte sammen. grønn rouge eller hvit blanding for endelig farge og glans. Å hoppe over sisalnedskjæringsstadiet betyr ofte at gjenværende overflatedefekter dukker opp igjen gjennom påfølgende etterbehandlingslag , noe som gjør hele prosessen mindre effektiv.
Velge riktig poleringsmiddel for en Sisal hjul
Et sisalhjul uten riktig poleringsmasse gir bare en brøkdel av potensialet. Sammensetningen fungerer som det aktive skjæremiddelet, mens sisalhjulet gir den mekaniske kraften og fordelingsmediet. Å pare dem riktig er avgjørende for konsistente, repeterbare resultater.
Black Emery Compound
Svart smergel (også kalt svart magi)-blanding er standardsammenkoblingen for sisalhjul på harde metaller. Den inneholder fine smergelpartikler suspendert i et fettbindemiddel, som gir rask kuttehandling som effektivt fjerner riper, oksidasjon og dype overflatemerker fra rustfritt stål og jern. Når du bruker svart smergel med et sisalhjul, bør blandingen påføres på nytt på det roterende hjulet omtrent hvert 30. til 60. sekund med kontinuerlig drift for å opprettholde konsistent kutteytelse.
Grå forbindelse
Grå sammensetning er et annet solid valg for hardmetallarbeid på sisalhjul, spesielt når operatøren trenger litt mindre aggressiv handling enn svart smergel - for eksempel når du arbeider på lettere overflateriper eller tynnere stål hvor materialfjerning må kontrolleres mer nøye.
Brun Tripoli-blanding
For bruk på sisalhjul på myke metaller som aluminium, messing og kobber er brun tripoli-blanding det anbefalte valget. Tripolis finere slipekvalitet er mer passende for disse materialene, noe som reduserer risikoen for overdreven materialfjerning eller overflatefuging, samtidig som den gir tilstrekkelig skjæreeffekt for å utjevne lysfeil.
En viktig praksis: dediker hvert sisalhjul til en enkelt type blanding . Krysskontaminerende hjul med forskjellige sammensetninger kan introdusere inkonsekvent slitasje og etterlate uventede merker på arbeidsstykket ditt. Å merke hvert hjul med dens utpekte blanding ved hjelp av en permanent markør er en enkel, men svært effektiv butikkdisiplin.
Hvordan velge riktig sisalhjulstørrelse og spesifikasjon
Å velge riktig sisalhjul for din applikasjon innebærer å evaluere flere gjensidig avhengige faktorer. Å få dette riktig fra begynnelsen forhindrer dårlige overflateresultater, overdreven hjulslitasje og potensielle sikkerhetsproblemer under drift.
- Hjuldiameter: Vanlige kommersielt tilgjengelige størrelser varierer fra 2 tommer til 20 tommer i diameter. Mindre hjul (6–8 tommer) er egnet for benkeslipere og benkpoleringsmaskiner for presisjonsarbeid eller smådeler. Større hjul (10–20 tommer) er montert på industrielle poleringsmaskiner og brukes til høykapasitetsbehandling av større arbeidsstykker som stenger, rør, beslag og platepaneler.
- Størrelse på arborhull: Kontroller alltid at hjulets borehull samsvarer med spindeldiameteren til maskinen din. Standardstørrelser inkluderer 1/2 tommer, 5/8 tommer og 3/4 tommer. En feiltilpasset akselpasning kan forårsake farlig hjulslingring under drift.
- Antall lag og tykkelse: Standard sisal-hjul er 11-lags med en omtrentlig overflatetykkelse på 12,5 mm (1/2 tomme) per seksjon. For applikasjoner som krever en bredere flate, kan individuelle seksjoner settes sammen på spindelakselen for å oppnå ønsket totalbredde.
- Maksimal RPM-vurdering: Kjør alltid innenfor hjulets merkede maksimale hastighet. For eksempel er en 6-tommers sisal buff vanligvis vurdert opp til 2700 RPM, mens en 8-tommers versjon kan rangeres opptil 3200 RPM. Overskridelse av disse grensene kan føre til at hjulet delaminerer eller går i oppløsning ved hastighet - en alvorlig sikkerhetsrisiko.
- Behandlingsnivå: For aggressiv nedskjæring av harde metaller i produksjonsmiljøer, velg et hardt dip-behandlet sisalhjul. For lettere initialpolering på mykere metaller eller mindre batcharbeid, kan et ubehandlet (tørt) sisalhjul være tilstrekkelig.
- Full disk vs. bias-seksjon: Helskive sisal-hjul (laget av komplette sirkulære lag) gir et hardere, mer aggressivt ansikt som er egnet for kraftig nedskjæring. Hjul med bias-cut seksjoner – konstruert av strimler av sisal viklet på et midtnav – gir større fleksibilitet og et mykere kutt, noe som gjør dem å foretrekke for arbeidsstykker med konturer eller komplekse profiler.
Driftssikkerhet og beste praksis for bruk av sisalhjul
Sisal-polerhjul fungerer ved høye hastigheter og genererer betydelig friksjonsvarme. Å følge riktige sikkerhets- og driftsprosedyrer beskytter både operatøren og kvaliteten på det ferdige arbeidsstykket.
- Bruk passende PPE: Vernebriller eller ansiktsskjerm, tunge arbeidshansker og en støvmaske eller åndedrettsvern bør alltid brukes under polering. Polermassepartikler og sisalfiberstøv blir luftbårne under bruk.
- Kle på hjulet før første gangs bruk: Nye sisalhjul - spesielt behandlede varianter - bør rakes eller kles med en hjulrive før første gangs bruk. Dette åpner fibrene, fjerner løst materiale og sikrer at hjulet belaster massen jevnt fra første kontakt.
- Rake regelmessig mellom bruk: Etter langvarig bruk bygger sammensetningen opp, herder og glaserer hjuloverflaten. Regelmessig raking fjerner rester av herdet sammensetning og gjenoppretter hjulets kutteeffektivitet. Å neglisjere dette trinnet er en av de vanligste årsakene til at operatører opplever inkonsekvente poleringsresultater.
- Påfør blanding med intervaller: Som nevnt ovenfor, påfør blandingen på hjulet på nytt hvert 30. til 60. sekund under kontinuerlig drift. La hjulet snurre før du presser det mot arbeidsstykket for å bekrefte jevn sammensetningsfordeling.
- Overskrid aldri hjulets nominelle turtall: Kontroller alltid maskinens hastighet mot hjulets maksimale driftshastighet før montering. Bruk et selvsentrerende sikkerhetsflenssett for sisalhjul i luftveisstil for å forhindre delaminering.
- Oppbevar hjulene riktig: Hold ubrukte sisalhjul i et kjølig, tørt miljø unna direkte sollys og fuktighet. Langvarig eksponering for fuktighet kan svekke sisalfibrene og føre til at behandlede hjul mister impregneringshardheten over tid.
Typiske bransjer og produkter der sisal-hjul er ofte brukt
Sisal-polerskiver finnes i et bredt spekter av bransjer der metalloverflater krever forhåndspolering før plettering, belegg, anodisering eller sluttinspeksjon. Følgende oversikt fremhever de vanligste industrielle kontekstene:
Fremstilling av rustfritt stål
Kjøkkenutstyr, matforedlingsmaskineri, cateringutstyr, rekkverk og arkitektonisk innredning krever alle overflatebehandlinger av høy kvalitet. Sisalskiver brukes rutinemessig som det første poleringstrinnet etter sliping eller sveising, fjerning av sveisesømmemerker, avleiringer og slipelinjer før arbeidsstykket beveger seg gjennom mellomliggende og siste etterbehandlingstrinn.
Bildeler og tilbehør
Forkromede og nikkelbelagte bilkomponenter – inkludert trimdeler, hjuldeksler, eksosspisser og motorbraketter – krever grundig overflatebehandling før galvanisering. Sisalhjul fjerner dysemerker, verktøylinjer og stemplingsfeil fra jernholdige og ikke-jernholdige emner, og sikrer at grunnmetalloverflaten er ren og jevn nok til å feste plettering.
Maskinvare og festemidler
Bolter, muttere, håndtak, hengsler, låser og andre presisjonskomponenter poleres ofte med sisalhjul under etterbehandling. Hjulets evne til å håndtere små, uregelmessige geometrier - spesielt når det brukes i gjengede konfigurasjoner på automatiserte poleringslinjer - gjør det godt egnet for høyvolums maskinvareproduksjon.
Etterbehandling av industrielle rør og rør
Rustfrie stålrør og rør som brukes i farmasøytisk, meieri- og kjemisk prosessindustri må oppfylle strenge standarder for overflatefinish. Sisalskiver brukes til å fjerne langsgående slipelinjer og rullemerker før røroverflaten bringes til den spesifiserte Ra-verdien (overflateruhet) som kreves av industristandarder.
Smykker og dekorativt metallarbeid
I produksjon av edelt metall og kostymesmykker brukes sisalhjul med mindre diameter for å fjerne verktøymerker og overflateriper fra støpte, stemplede eller fabrikkerte deler før påføring av endelig rouge-polering. For sølv og gull, ubehandlede sisal hjul sammen med tripoli compound gi et kontrollert kutt som ikke belaster det mykere basismetallet for mye.
Slik får du de beste resultatene fra Sisal-hjulet ditt: en trinnvis arbeidsflyt
For operatører som er nye til sisalpolering eller ønsker å optimalisere en eksisterende prosess, gir følgende trinnvise arbeidsflyt et pålitelig rammeverk for konsistente resultater på arbeidsstykker av hardt metall:
- Forberedelse av overflaten: Hvis arbeidsstykket har dype riper eller slipemerker, slip gradvis fra 120 korn til 220 korn og opp til 320–400 korn før du introduserer sisalskiven. Sisal-nedskjæringstrinnet fungerer mest effektivt når den innkommende ripedybden er håndterbar.
- Monter og inspiser hjulet: Bekreft at hjulet passer, bekreft at hjulet er sikkert montert med passende flenser, og kontroller hjuloverflaten for skader eller ujevn slitasje før du slår på maskinen.
- Kle eller rake hjulet: Påfør en hjulrive på spinnende hjulflaten i flere sekunder før du laster massen, spesielt på nye eller tidligere brukte hjul.
- Lastesammensetning: Mens hjulet snurrer, trykker du den passende sammensatte stangen (svart smergel for harde metaller) hardt mot hjulflaten i to til tre sekunder for å fylle et jevnt lag.
- Buff arbeidsstykket: Påfør arbeidsstykket på den nedre kvadranten av spinnehjulsflaten med jevnt, konsekvent trykk. Flytt delen over hjulflaten i lange, overlappende slag. Unngå å bo på ett sted, da konsentrert varme kan misfarge eller deformere metalloverflaten.
- Påfør blandingen regelmessig: Hvert 30. til 60. sekund, fjern arbeidsstykket kort og fyll på massen på nytt for å opprettholde skjæreeffektiviteten.
- Inspiser og fortsett til neste trinn: Når alle ujevnheter er fjernet og overflaten viser en jevn satengtekstur, rengjør du arbeidsstykket med en kluter med løsemiddel og går videre til neste hjultrinn (vanligvis et spiralsydd bomullshjul med hvit eller grå blanding).
Å følge denne systematiske tilnærmingen sikrer at hvert påfølgende poleringstrinn bygger riktig på grunnlaget som er etablert av sisalhjulet, og gir til slutt en renere, raskere og mer kostnadseffektiv vei til den endelige overflatefinishen.
Ofte stilte spørsmål om Sisal-hjul
Kan et sisalhjul brukes på tre eller plast?
Sisal-hjul er designet og optimalisert for metalloverflater og anbefales ikke for tre eller de fleste plaster. Deres aggressive kuttevirkning og varmen som genereres under høyhastighetsdrift kan svi tre eller smelte eller deformere termoplastiske overflater. For etterbehandling av tre eller plast er mykere tøyhjul eller spesiallagde poleringsputer mer passende.
Hvor lenge varer et sisal-polerhjul?
Levetiden avhenger sterkt av driftshastighet, påført trykk, materiale som poleres og vedlikeholdsfrekvens. Behandlede sisalhjul som rakes regelmessig og kjøres innenfor den nominelle hastigheten, varer vanligvis betydelig ut enn ubehandlede hjul. Helskive sisalhjul gir også en økonomisk fordel ved at de kan brukes ned til borehullet før utskifting er nødvendig, og maksimerer materialutnyttelsen.
Bør jeg bruke et sisalhjul eller et slipehjul for å kutte ned?
Slipeskiver er bedre egnet for fjerning av tungt smuss på uregelmessige overflater, mens sisalpolerskiver utmerker seg på det mellomliggende kuttestadiet – blander ut riper og overflatemerker etter første sliping og før endelig polering. For arbeidsstykker som krever en kontrollert, jevn overflatepreparering over en jevn flate, vil et sisalhjul lastet med smergelblanding generelt gi mer konsistente resultater enn et klaffhjul på tilsvarende stadier av prosessen.
Er et behandlet sisalhjul alltid bedre enn et ubehandlet?
Ikke nødvendigvis - det avhenger av applikasjonen. Hardbehandlede sisalhjul gir raskere kutting og lengre levetid for høyvolums industriell bruk på harde metaller. For lettere bruksområder, batcharbeid eller innledende polering på myke metaller, kan imidlertid et ubehandlet (tørt) sisalhjul gi et mer kontrollerbart resultat med mindre risiko for overskjæring. Nøkkelen er å tilpasse behandlingsnivået til hardheten til materialet og dybden på overflatedefektene som behandles.
Konklusjon: Hvorfor Sisal-hjulet forblir uunnværlig i metallfinishing
Til tross for den kontinuerlige utviklingen av automatiserte slipe- og robotpoleringssystemer, forblir sisal-polerskiven et grunnleggende verktøy i overflatebehandling av metall fordi ingen andre forbruksvarer kombinerer nivået av skjæreaggressivitet, holdbarhet av naturfiber og kapasitet til å holde sammen i en enkelt, kostnadseffektiv pakke. Dens rolle som første trinn i en flertrinns poleringsprosess er uerstattelig – det setter overflatekvalitetsgrunnlaget som hvert påfølgende trinn bygger på.
For innkjøpsfagfolk, butikkledere og metallbearbeidende operatører er den praktiske løsningen enkel: invester i sisalhjul av høy kvalitet som er passende spesifisert for metallene og maskinene dine, par dem med de riktige poleringsmassene, vedlikehold dem med regelmessig raking, og bruk dem innenfor de nominelle parameterne. Å gjøre det vil redusere de totale kostnadene for polering av forbruksvarer, forbedre overflatefinishens konsistens og forkorte den totale syklustiden over hele produksjonslinjen.
Når du kjøper sisal-polerskiver for industrielle eller høyvolumsapplikasjoner, se etter leverandører som tilbyr et komplett utvalg av spesifikasjoner – fra ubehandlede tørre hjul for lett arbeid til hard-dip-behandlede varianter for krevende bruk i rustfritt stål og jern – og som kan levere konsistent produktkvalitet på tvers av produksjonspartier. Konsekvent fibertetthet, jevn sømkvalitet og pålitelig behandlingshardhet er faktorene som skiller et produktivt sisalhjul fra et som skaper flere problemer enn det løser.