En etterbehandlingsleder ved et bildelerfabrikk kjører den samme rustfrie stålbraketten gjennom den samme poleringslinjen hver uke. En morgen svikter speilfinishen. Sammensetningen er ikke endret. Hjulhastigheten er ikke endret. Operatøren har ikke endret seg. Den eneste variabelen er buffing pad batch. Det er slik mange produsenter lærer på den harde måten at valg av pute ikke er en liten detalj; det er utgangspunktet for overflatekvalitet.
Det praktiske svaret på "hvilke poleringsputer du skal bruke" kommer ned til tre avgjørelser. Velg fiber og hardhet i henhold til basismetallet. Velg putestrukturen i henhold til etterbehandlingsstadiet. Bekreft padens konsistens før den når produksjon. Få de tre riktige, og de fleste overflatedefekter blir unngåelige. Denne veiledningen fokuserer på industriell metallbearbeiding, der valg av puter bedømmes etter skraphastigheter og omarbeidingstimer like mye som etter kosmetisk glans.
La basemetallet velge putefamilien
Produsenter ber ofte om et universelt poleringshjul som takler alt. I praksis er en universalpute et kompromiss som fungerer godt uten metall i det hele tatt. Rustfritt stål trenger en aggressiv naturfiber for første pass. Aluminium trenger en mykere kontaktflate for å unngå riving. Kobber og messing faller mellom de to, og edle metaller krever de mildeste bomullsbaserte materialene.
| Uedelt metall | Første trinns pute | Sluttfasepute | Hovedrisiko å kontrollere |
|---|---|---|---|
| Rustfritt stål | Sisal hjul grønn blanding | Herdet tøyhjul hvit blanding | Overoppheting og utsmøring |
| Aluminium | Herdet tøyhjul rød blanding | Myk flanell eller pneumatisk stoffhjul | Galling og putelasting |
| Kobber / messing | Medium tøyhjul rød blanding | Myk tøyhjul hvit blanding | Lastende og ujevn farge |
| Gull / sølv / smykker | Smykker bomullshjul gul blanding | Hvitt smykkebomullshjul | Krysskontaminering mellom legeringer |
Behandle bordet som en startramme, ikke en fast oppskrift. Maskinhastighet, påført trykk og tilstanden til den innkommende overflaten kan gjøre deg en pute mykere eller hardere enn standardforslaget. Fest grunnmetallet først, og juster deretter innenfor den familien basert på dine egne testresultater.
Padkonstruksjon: Den virkelige driveren for skjæring og finish
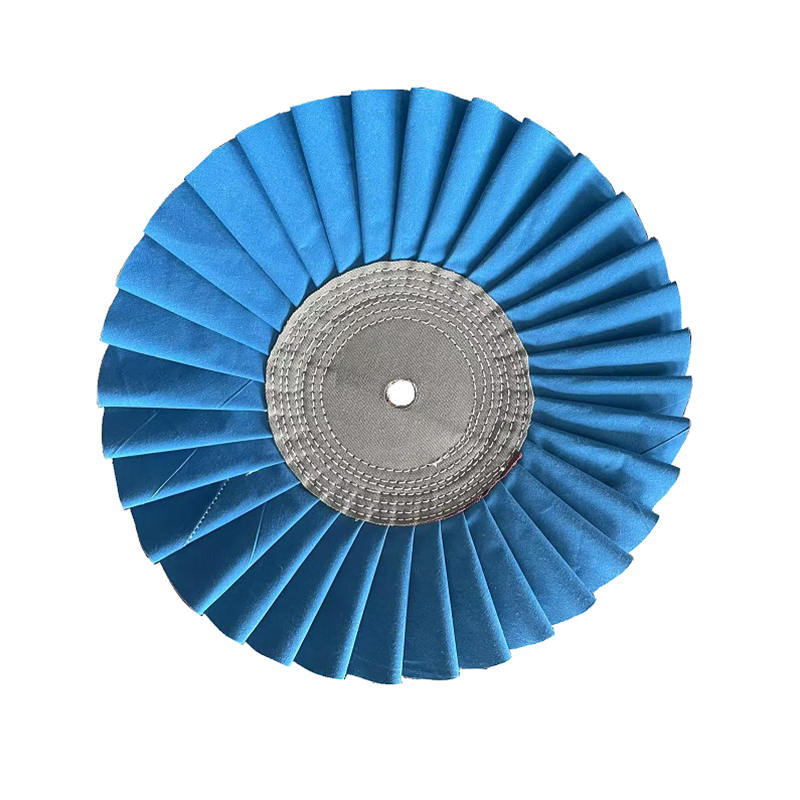
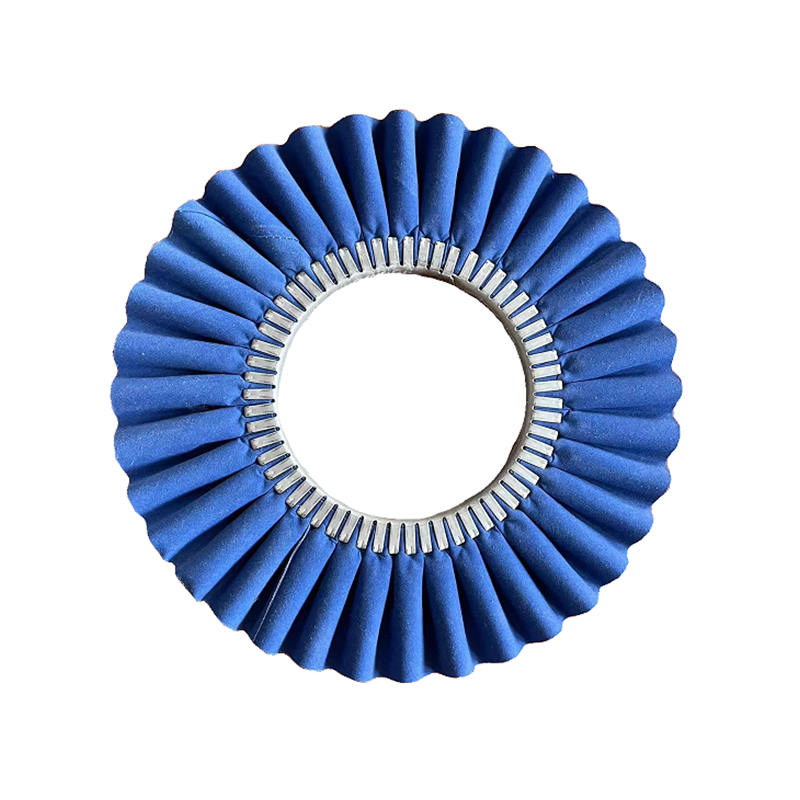
Poleringsputer er ofte gruppert etter materiale, men konstruksjonen bestemmer ytelsen. Et sisalhjul skjærer aggressivt fordi stive naturfibre skaper høyt punkttrykk på arbeidsstykket. Et brettet tøyhjul kutter mindre, men gir en renere, lysere overflate. Et pneumatisk mykt hjul tilpasser seg buede deler, og det er grunnen til at det vises i det siste poleringsstadiet. Fargenavn varierer fra produsent til produsent, så kontroller alltid hardheten ved berøring eller spesifikasjonsark, ikke ved navn alene.
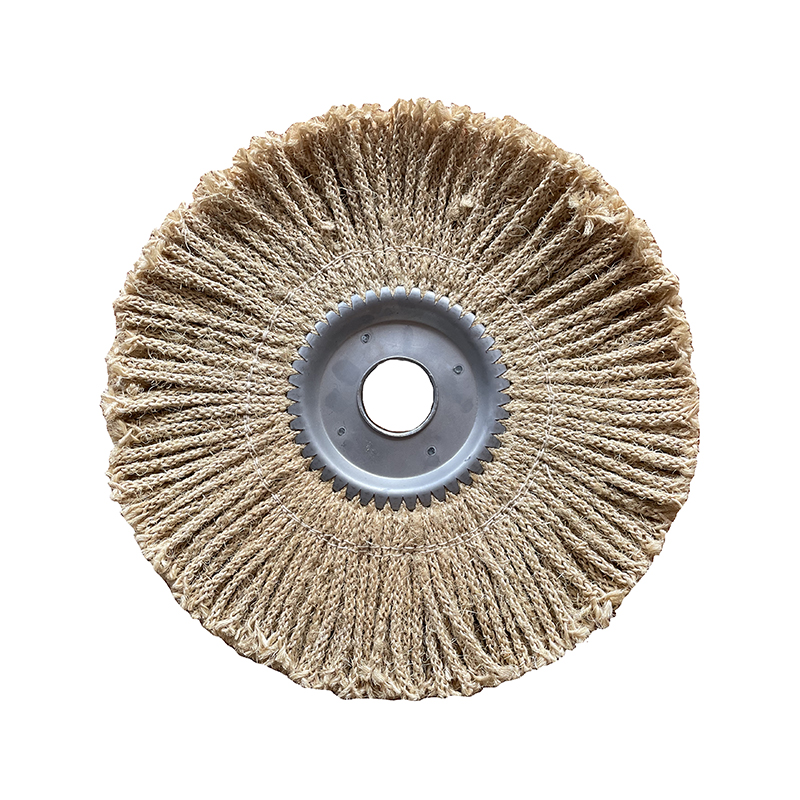
- Sisal hjul fjerne maskineringsmerker og dype riper. De er standard første pass på rustfritt stål og harde legeringer.
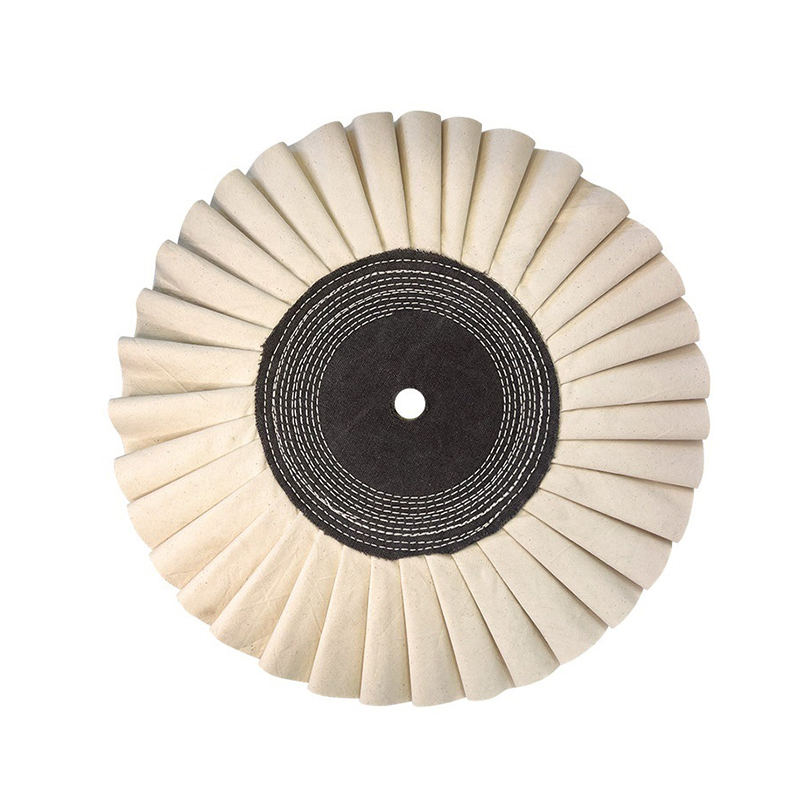
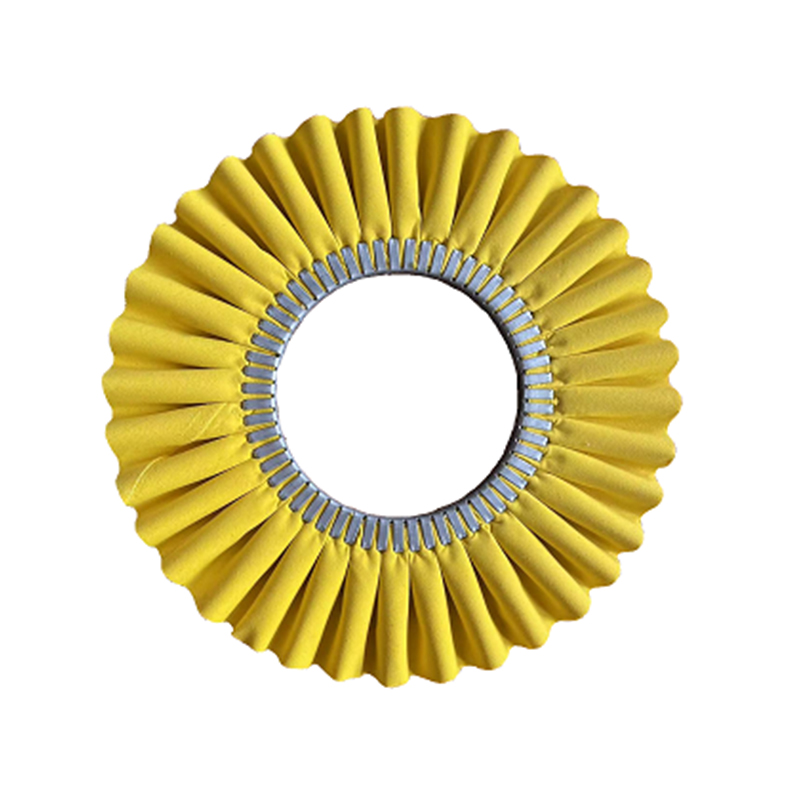
- Sammenleggbare vindhjul i tøy tilbyr et bredt hardhetsområde, fra harde grønne modeller for snittforfining til myke gule modeller for lysere.
- Herdede tøyhjul bruk behandlet stoff for å holde en stabil skjærekant, noe som gjør dem pålitelige på flate overflater og automatiserte linjer.
- Pneumatiske hjul i myk stoff blås opp for å følge konturene uten å grave inn i kanter, ideell for sluttpolering av buede eller ujevne deler.
- Klapphjul blande kanter og avgrade profiler der et flatt hjul ikke kan nå.
- Smykker bomullshjul er det skånsommeste alternativet, brukt til edle metaller og små komponenter.
For den aggressive første passeringen på rustfritt stål, en svart flat sisal hjul er et bevist utgangspunkt. Den holder masse godt og produserer kuttet som trengs før et tøyhjul kan ta over.
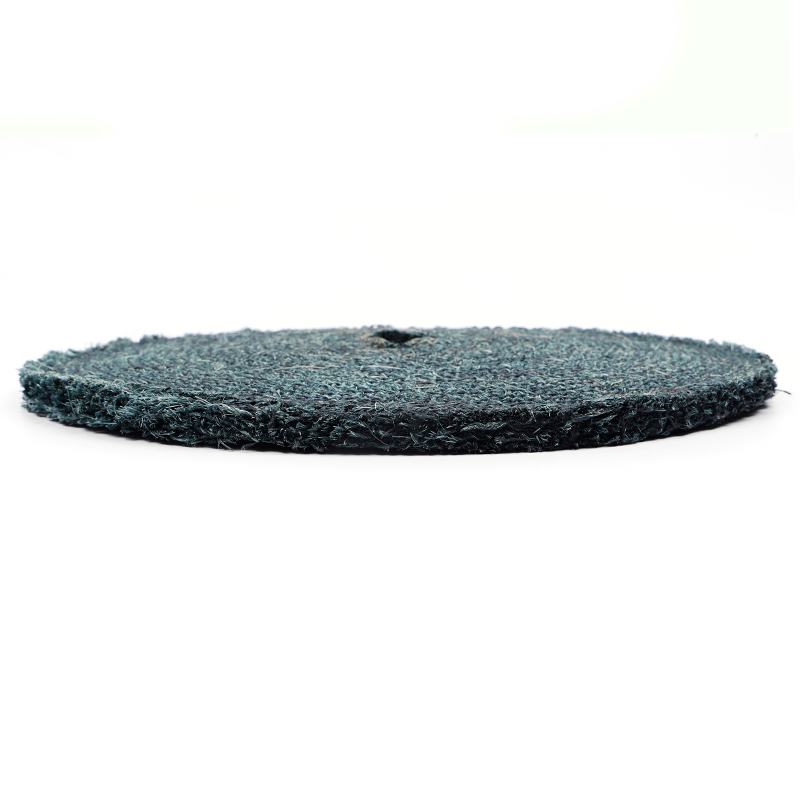 Black Flat Sisal Wheel Engros- og spesialtilpassede produsenter - Ningbo Henghua Metal S Henghua Metal Surface Treatment Technology Co., Ltd er Kina Black Flat Sisal Wheel engros og tilpasset produsent, Black Flat Sisal Whee... Se produkt →
Bygg en to-trinns sekvens for konsistente resultater
Ikke prøv å fikse alle defekter med én pute. En pålitelig sekvens bruker en kuttepute for å fjerne skader og en etterbehandlingspute for å foredle overflaten. Produsenter av bildeler stole på denne logikken daglig, og det samme prinsippet gjelder for maskinvare, kjøkkenutstyr og romfartsarbeid.
- Kuttstadium: Bruk et sisal- eller klaffhjul med grønn poleringsmasse for å fjerne dype riper, sveiselinjer og maskineringsmerker. Hold hjulet kledd og påføringen jevn.
- Oppryddingsstadiet: Bytt til et middels eller herdet tøyhjul med rød blanding for å blande kuttet og fjerne disen etter sisalhjulet. Dette stadiet definerer overflaten før endelig polering.
- Avsluttende etappe: Flytt til en myk klut eller pneumatisk hjul med hvit blanding for å produsere den endelige speilfinishen. Bruk lett trykk og høyere overflatehastighet for et rent resultat.
I praksis skiller oppryddingsstadiet gode resultater fra utmerkede. A rødt tøyhjul for rustfritt stål gir operatørene en stabil, repeterbar spisskant på dette trinnet, noe som betyr noe når du trenger å holde en jevn finish over lange produksjonsserier.
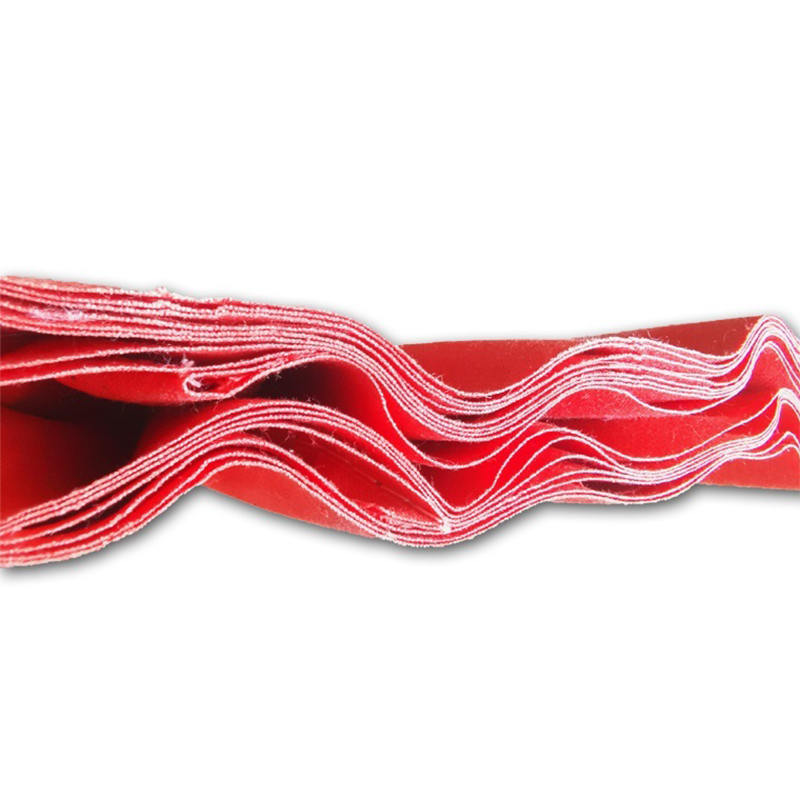 Rødt tøyhjul for engros- og spesialtilpassede produsenter i rustfritt stål - Ningbo He Henghua Metal Surface Treatment Technology Co., Ltd er Kina rødt kluthjul for engros og tilpasset produsent av rustfritt stål, rødt klut... Se produkt →
Myke metaller trenger en mykere tilnærming
Aluminium, kobber og messing oppfører seg annerledes enn stål fordi de deformeres under trykk i stedet for å kutte rent. Et hardt sisalhjul på aluminium kan grave seg inn og lage rifter som er verre enn den opprinnelige defekten. Løsningen er en mykere pute, lettere trykk og en blanding som motstår belastning.
Ved polering av aluminium kan gult herdet tøyhjul for aluminium er en praktisk mellomting. Den er fast nok til å holde formen, men myk nok til å unngå huling av arbeidsstykket. Par den med en lavere spindelhastighet og inspiser putens overflate regelmessig for innebygd metall.
 Gult herdet tøyhjul for aluminiumsgrossister og spesialtilpassede produsenter - Ning Henghua Metal Surface Treatment Technology Co., Ltd er Kina gult herdet tøyhjul for aluminium engros og tilpasset produsent, Yel... Se produkt →
Myke metaller genererer også mer varme ved kontaktpunktet fordi materialet gir mindre motstand og skaper mer friksjon. Varme akselererer putebelastning og kan misfarge arbeidsstykket. Reduser trykket, øk hjulhastigheten bare hvis putedesignen tillater det, og behold et dedikert putesett for aluminium for å unngå krysskontaminering fra stålfibre.
Maskin, hastighet og trykk endrer reglene
Den samme puten kan oppføre seg veldig forskjellig på en benksliper, et pneumatisk håndverktøy eller en robotpoleringscelle. Putevalg må inkludere maskinen fordi overflatehastighet og påført trykk bestemmes av utstyret, ikke av puten alene. Benkslipere kjører vanligvis ved 2800 til 3400 rpm, mens pneumatiske verktøy varierer mye, så sjekk alltid putens nominelle periferihastighet før du endrer oppsett.
- Benk- og gulvslipere: Større sisal- og tøyhjul, typisk 200 til 400 mm, gir den høye overflatehastigheten som er nødvendig for kuttestadiet.
- Pneumatisk håndverktøy: Mindre pneumatiske myke tøyhjul følger buede overflater og er best for sluttpolering og etterbehandlingsarbeid.
- Automatiserte linjer: Putetetthet og balanse må være konsekvent fra ett hjul til det neste, fordi roboter ikke kan tilpasse seg et mykt eller hardt sted.
- CNC og robotceller: Bruk herdede tøyhjul med forutsigbare hardhetsverdier slik at prosessparametere forblir gyldige over tid.
Hvis du konverterer en manuell operasjon til en automatisert, må du velge puten på nytt i stedet for å bruke det samme hjulet på nytt. Roboter opprettholder konstant trykk, så en pute som føltes rett for hånd kan være for aggressiv eller for myk under en fast kraft.
Hva du skal kontrollere før du setter en pute i produksjon
Å kjøpe poleringsputer etter farge eller merkenavn alene er risikabelt fordi samme farge kan ha forskjellige tettheter fra forskjellige leverandører. Før du forplikter deg til en produksjonsblokk, evaluer følgende faktorer:
- Batch-konsistens: Sjekk hardhet, fiberblanding og balanse over flere puter fra samme batch. En liten variasjon i tetthet kan endre finishen merkbart.
- Kant holdbarhet: Se etter søm og kantbehandling som vil overleve kontakthastigheten til maskinen din. Svake kanter forårsaker slingring og ujevn slitasje.
- Dimensjonering og arbor-alternativer: Kontroller ytre diameter, senterhull og tykkelse mot spindelspesifikasjonene dine før du bestiller i volum.
- Sammensatt kompatibilitet: Noen forbindelser metter visse putematerialer raskt. Test hele pute-og-blanding-kombinasjonen før du skalerer opp.
De fleste leverandører, inkludert Henghua, støtter tilpassede størrelser og hardhetsjusteringer gjennom deres tilpasset polerhjultjeneste . En kort prøvekjøring med et lite parti er billigere enn å erstatte en full produksjonsordre som ikke oppfyller finishstandarden din.