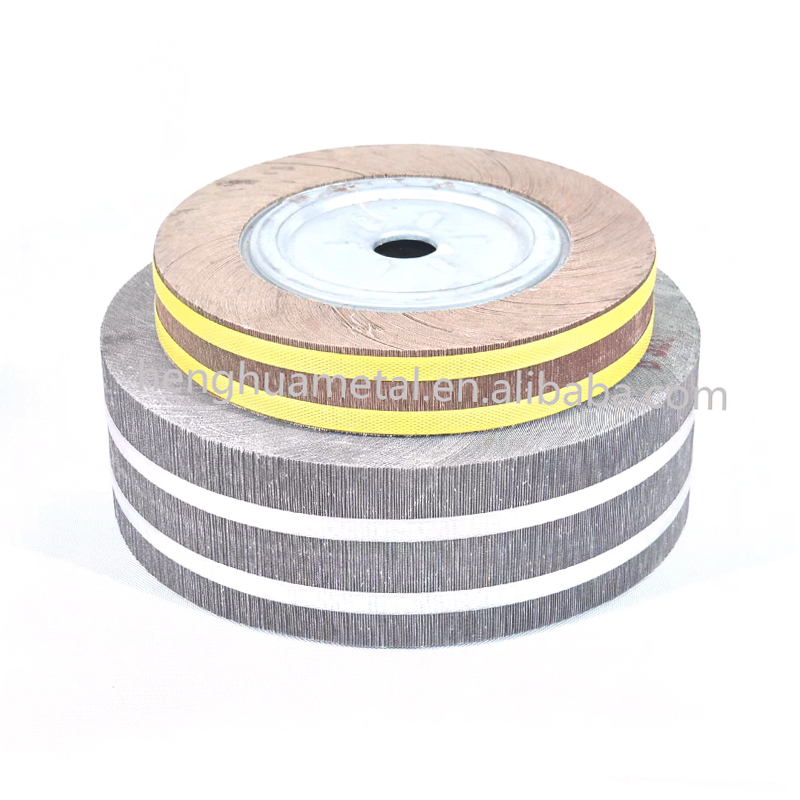
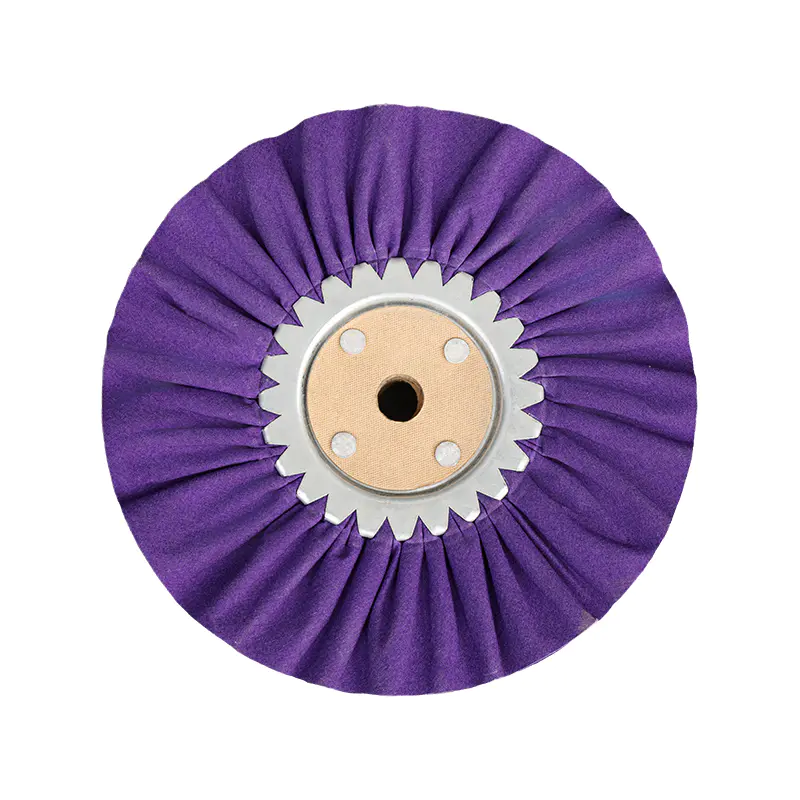
A klaffhjul er et roterende slipeverktøy som hovedsakelig brukes til sliping, avgrading, blanding og polering av metall og andre overflater. Den består av flere overlappende abrasive klaffer anordnet radialt rundt et sentralt nav. Klaffene slites gradvis bort under bruk, og eksponerer kontinuerlig ferskt slipende materiale - noe som betyr at hjulet opprettholder konsistent skjæreytelse gjennom hele levetiden. Kort sagt, et klaffhjul er den beste løsningen når du trenger kontrollert, jevn overflatebehandling på tvers av konturerte eller flate arbeidsstykker.
I motsetning til faste slipeskiver, tilpasser klaffhjul seg til buede og uregelmessige overflater, noe som gjør dem spesielt effektive for etterbehandling av rør, rør, aksler og profiler som ville være vanskelig eller tidkrevende å håndtere med flatslipeverktøy. Denne fleksibiliteten, kombinert med en relativt lang levetid, gjør klaffhjul til et kostnadseffektivt valg for både små verksteder og store produksjonslinjer.
Verktøyet er kompatibelt med standard vinkelslipere, benkslipere, borepresser og automatiserte poleringsmaskiner – noe som gjør det til et av de mest tilpasningsdyktige slipeproduktene som er tilgjengelige innen metalloverflatebehandling i dag.
Primær bruk av et klaffhjul
Klaffhjul har flere forskjellige funksjoner innen metallbearbeiding og overflatebehandling. Å forstå hver applikasjon hjelper deg med å velge riktig korn, slipemiddeltype og hjulstørrelse for oppgaven din. Her er de vanligste bruksområdene:
Avgrading og kantbearbeiding
Etter kutting, stempling eller maskinering har metalldeler ofte skarpe grader og grove kanter som kan forårsake skade under håndtering og svekke komponenttilpasningen. Klaffhjul fjerner disse grader effektivt uten å kutte grunnmaterialet eller endre dimensjonstoleranser. De fleksible klaffene når lett forsenkede områder og kantkonturer som stive slipeskiver ikke får tilgang til. Dette er kritisk i bransjer som bil-, romfarts- og presisjonsteknikk, der kantkvalitet direkte påvirker delens tilpasning, monteringsnøyaktighet og sluttbrukersikkerhet.
Overflateblanding og utjevning av sveisesøm
Sveisesømmer skaper ujevne rygger og varmepåvirkede soner som må glattes før maling, belegg eller inspeksjon. Et klaffhjul blander disse overgangene rent inn i den omkringliggende overflaten uten å skape brå nedtrappinger. Fordi klaffene bøyer seg under trykk, unngår de de flate "grav-in"-merkene som stive skiver kan etterlate, noe som resulterer i en jevnere, mer konsistent finish med færre sekundære korrigeringspass som trengs. Både for konstruksjonsstål og dekorative metallprodukter sparer sveiseblanding med et klaffhjul betydelig tid sammenlignet med håndfiling eller gjentatt sliping.
Polering og overflatebehandling
Finkornede klaffhjul (120-korn og over) er mye brukt til å forberede metalloverflater før plettering, anodisering, maling eller påføring av beskyttende belegg. De gir en jevn overflatetekstur som fremmer bedre vedheft og et mer profesjonelt utseende. I etterbehandlingsindustrien i rustfritt stål er sekvensiell bruk av stadig finere klaffehjul - fra 80-korn til 240-korn - en standard arbeidsflyt for å oppnå børstet eller sateng-finishen sett på kjøkkenutstyr, arkitektoniske paneler og rekkverk.
Sliping og materialfjerning
Klaffhjul med grovkornet korn (40–80 korn) brukes til aggressiv smussfjerning – forming av metall, fjerning av rust og møllebelegg, eller rengjøring av korroderte overflater før reparasjon eller overmaling. De tilbyr en raskere kuttehastighet enn finkornede skiver, samtidig som de opprettholder bedre kontroll enn faste slipeskiver. På sterkt rustet jern eller konstruksjonsstål kan et 40-korns zirkoniumoksyd aluminiumoksyd klaffhjul fjerne overflatekorrosjon ned til bart metall effektivt samtidig som det tilpasser seg eventuelle overflateuregelmessigheter.
Etterbehandling av konturerte og rørformede overflater
Klaffhjul utmerker seg på ikke-flate geometrier. Deres fleksible klaffer vikler seg rundt buede deler - som rør, rekkverk, beslag og skafter - og opprettholder konsistent slipende kontakt gjennom hele passet. Flate skiver mister kontakt i kantene på runde overflater, og etterlater ujevne ripemønstre eller krever flere reposisjoneringstrinn. Denne tilpasningsevnen gjør klaffhjulet til det foretrukne verktøyet i bransjer som arbeider med runde eller profilformede komponenter, inkludert rørleggerarbeid, HVAC-fabrikasjon, møbelproduksjon og arkitektonisk metallarbeid.
Rustfjerning og overflaterestaurering
Korroderte metalloverflater trenger slipende behandling før noe beskyttende belegg kan påføres effektivt. Klaffhjul fjerner overflaterust, oksidasjon og gamle belegg samtidig som de etterlater en ren, profilert overflate som fremmer beleggets vedheft. Sammenlignet med stålbørstehjul, etterlater klaffhjul en mer jevn overflatestruktur og forårsaker mindre metalltretthet på tynnere seksjoner - en viktig faktor når du gjenoppretter eldre eller tynnere metallkomponenter.
Flip Wheel Grit Guide: Velge riktig slipeevne
Å velge riktig korn er den viktigste faktoren for å få de resultatene du ønsker. Kornnummer refererer til størrelsen på slipepartiklene: lavere tall betyr grovere, mer aggressiv skjæring; høyere tall betyr finere, jevnere etterbehandling. Tabellen nedenfor oppsummerer vanlige kornområder og anbefalte bruksområder:
| Grit Range | Klassifisering | Typisk applikasjon |
|---|---|---|
| 40–60 | Grovt | Fjerning av tungt smuss, rust/avleiring, forming |
| 80–100 | Middels | Avgrading, sveiseblanding, generell sliping |
| 120–180 | Fint | Overflateblanding, pre-coating forberedelse, børstet finish |
| 240 | Veldig bra | Avsluttende polering, klargjøring av speilfinish, dekorasjonsarbeid |
Som en praktisk regel: start med et grovere korn for å fjerne materiale eller defekter, og gå deretter opp til finere korn for å foredle overflaten . Å hoppe over gryn fører til synlige ripemønstre fra forrige trinn som er vanskelige å fjerne senere uten ekstra pasninger. For en overflate i børstet rustfritt stål, for eksempel, kan en typisk sekvens ha 80 → 120 → 180 korn, hvor hvert trinn fjerner ripene etter den forrige.
Materialer et klaffhjul kan jobbe med
Klaffhjul er allsidige og fungerer på tvers av et bredt spekter av materialer. Slipemiddeltypen innebygd i klaffene må tilpasses arbeidsstykkematerialet for best resultat – bruk av feil slipemiddel kan forårsake forurensning, tilstopping eller dårlig finishkvalitet:
- Rustfritt stål: Krever forurensningsfrie slipemidler som aluminiumoksid eller zirkoniumoksid for å unngå overføring av jernpartikler, noe som kan forårsake flekker på overflaten og starte korrosjon under finishen.
- Karbonstål og jern: Klaffhjul av aluminiumoksyd og zirkoniumoksyd av aluminium håndterer disse effektivt for både slipe- og blandingsapplikasjoner. Zirkoniumoksid er foretrukket for hardt stål på grunn av dets selvslipende kornstruktur.
- Aluminium og myke metaller: Silisiumkarbid- eller fine aluminiumoksid-hjul forhindrer tilstopping (belastning) og produserer rene overflater uten å grave det mykere grunnmaterialet.
- Treverk: Klaffhjul fungerer godt for sliping av buede treprofiler, fjerning av gamle finishlag og klargjøring av overflater for beising eller lakkering. Middels til fine korn (80–180) er mest praktiske for trebearbeiding.
- Plast og kompositter: Finkornede hjul ved kontrollerte, lavere hastigheter kan forme og fullføre plastdeler uten å smelte eller smøre. Å holde hjulet i bevegelse er spesielt viktig for å unngå lokal varmeoppbygging.
Klaffhjul vs. andre slipeverktøy
Å forstå hvor et klaffhjul passer sammenlignet med andre slipeverktøy hjelper deg å ta bedre verktøybeslutninger og unngå feilanvendelse. Hver verktøytype har styrker som gjør den egnet for spesifikke oppgaver:
| Verktøy | Best for | Begrensning vs. klaffhjul |
|---|---|---|
| Slipeskive | Rask, aggressiv materialfjerning på flate overflater | Etterlater dype riper; kan ikke tilpasse seg kurver; ingen etterbehandlingsevne |
| Slipebånd | Stor flat overflate etterbehandling på en benksliper | Kan ikke nå konturprofiler eller innvendige profiler; krever stasjonært utstyr |
| Stålbørstehjul | Rustfjerning og overflaterens | Kan ikke blande eller polere; etterlater ujevn overflatetekstur; fare for trådbust |
| Klaffskive | Flat overflate sliping og blending i vinkel | Mindre effektiv på runde eller rørformede profiler sammenlignet med et klaffhjul |
| Klapphjul | Buede overflater, blanding, polering, avgrading, multi-grit progresjon | Langsommere smussfjerning enn slipeskiver på flate områder |
Den viktigste fordelen med et klaffhjul er dens kombinasjon av fleksibilitet, konsistent finishkvalitet og lang levetid — gjør det mer økonomisk per oppgave enn verktøy som slites raskt eller krever hyppige omstillinger. I mange produksjonsarbeidsflyter kan et enkelt klaffhjul erstatte både et avgradingstrinn og et poleringstrinn, og reduserer totale verktøykostnader og syklustid.
Bransjer som er avhengige av klaffhjul
Klapphjul brukes på tvers av mange produksjons- og fabrikasjonsmiljøer der overflatekvalitet, effektivitet og verktøytilpasning er prioritert:
- Metallproduksjons- og sveisebutikker: For rengjøring og blanding av sveiser på strukturelle komponenter, rammer, porter og kapslinger før maling eller pulverlakkering.
- Produksjon og reparasjon av biler: Etterbehandling av karosseripaneler, eksoskomponenter, chassisdeler og rulleburrør som krever glatte, malingsklare eller sveiseklare overflater.
- Produktproduksjon i rustfritt stål: Behandling av kjøkkenutstyr, matforedlingsmaskineri, benkeplater og arkitektonisk beslag der en ensartet børstet eller satengfinish er spesifisert.
- VVS og VVS: Etterbehandling av rørender, beslag, ventilhus og kanalskjøter før montering eller påføring av beskyttende belegg.
- Trebearbeiding og møbelproduksjon: Forming av konturlister, glatting av stolspindler og klargjøring av buede overflater for beising eller lakkering.
- Smykker og presisjonsmetallarbeid: Finkornede klaffhjul brukes i form med liten diameter for å få tilgang til trange områder på støpegods og håndproduserte deler før endelig polering.
Hvordan bruke et klaffhjul riktig
For å få mest mulig ut av et klaffhjul krever riktig teknikk, oppsett og bevissthet om sikkerhetspraksis. Dårlig teknikk reduserer hjulets levetid, gir ujevne resultater og kan skape farer:
- Match arbor og RPM-vurdering: Bruk alltid et klaffehjul hvis maksimale turtall er lik eller større enn verktøyets tomgangshastighet. Overskridelse av nominell hastighet kan føre til at hjulet går i oppløsning under bruk - en alvorlig sikkerhetsrisiko.
- Påfør lett, jevnt trykk: La slipemidlet gjøre jobben. Overdreven kraft nedover kollapser klaffene for tidlig, akselererer slitasje og reduserer finishkvaliteten. Hjulet skal kontakte arbeidsstykket med moderat inngrep, ikke tvinges inn i det.
- Hold hjulet i bevegelse: Å bo på ett sted forårsaker ujevn materialfjerning og varmeoppbygging som kan misfarge rustfritt stål eller deformere tynnere metaller. Bruk jevne, overlappende pasninger i én konsekvent retning.
- Fremgang gjennom gryn: For poleringsapplikasjoner, begynn med et grovere korn for å fjerne avleiringer, sveiser eller dype riper, og bytt deretter til finere korn for å forbedre finishen. Hvert korntrinn bør fjerne ripene etter den forrige før du går videre.
- Bruk passende PPE: Øyevern (vernebriller eller ansiktsskjerm), hansker og en støvmaske eller åndedrettsvern er avgjørende når du bruker et roterende slipehjul. Flygende rusk og fint metallstøv er reelle farer.
- Inspiser hjulet før bruk: Se etter skadede, manglende eller delaminerende klaffer før montering. Et skadet hjul bør kastes i stedet for å brukes.
Nøkkelfaktorer når du velger et klaffehjul
Ikke alle klaffhjul er like. Ytelsen varierer betydelig basert på konstruksjonskvalitet, slipemiddeltype og dimensjonsspesifikasjoner. Når du kjøper et klaffehjul, evaluer disse faktorene nøye:
- Slipende materiale: Aluminiumoksid passer til generell bruk på de fleste metaller; zirkoniumoksid er selvslipende og bedre egnet til hardere stål og kraftig sliping; Silisiumkarbid er foretrukket for ikke-jernholdige metaller, stein og harde materialer.
- Baksidemateriale: Klutunderlag gir høyere holdbarhet, fleksibilitet og motstand mot riving under belastning; papirunderlag er mer økonomisk, men mindre holdbart under vedvarende eller tungt trykkbruk.
- Diameter og bredde: Større diametre dekker mer overflate per rotasjon og er egnet for åpne flater; mindre diametre passer til borchucker og brukes til detaljarbeid. Bredde påvirker hvor mye kontaktareal som opprettholdes på buede overflater - bredere hjul fungerer bedre på rør og aksler med større diameter.
- Tetthet av klaffer: Flere klaffer per hjul gir generelt en jevnere finish og lengre levetid; et lavere flapantall muliggjør mer aggressiv skjæring og bedre varmeavledning – nyttig for tunge løsarbeidsoppgaver.
- Størrelse på borehull: Må matche spindelen på kvernen, borepressen eller poleringsmaskinen nøyaktig for å sikre sikker, balansert rotasjon. Vanlige størrelser inkluderer 6 mm, 8 mm og 1/4-tommers skafter for håndholdte verktøy.
- Bindingskvalitet: Klebemiddelet eller harpiksholdeklaffene til navet bestemmer hvor godt hjulet holder seg under varme og trykk. Hjul med dårlig liming klapper for tidlig, noe som reduserer både ytelse og sikkerhet.
For produksjonsmiljøer, a zirkoniumoksyd med høy tetthet med stoffbakside klaffhjul gir vanligvis den beste balansen mellom skjærehastighet, finishkvalitet og hjullevetid. For lettere arbeid eller siste poleringstrinn er en finkornet aluminiumoksidskive på stoffunderlag det praktiske valget.
Vanlige feil å unngå ved bruk av klaffehjul
Selv erfarne førere gjør feil som reduserer ytelsen og forkorter hjulets levetid. Å være klar over disse fallgruvene hjelper deg å få konsistente resultater:
- Bruke for grov korn til sluttfasen: Etterbehandling med et 60-korns hjul når en 120-grit er nødvendig, etterlater synlige ripelinjer som krever ytterligere korrigerende passeringer – sløsing med tid og forbruksmateriell.
- Bruke overdreven trykk: Dette kollapser klaffstrukturen, gjør hjulet til et solid kontaktpunkt i stedet for et fleksibelt, og forkorter hjulets levetid dramatisk uten å forbedre skjærehastigheten.
- Krysskontaminerende slipemidler: Ved å bruke et klaffhjul som tidligere ble brukt på karbonstål på et arbeidsstykke i rustfritt stål, overføres jernpartikler til overflaten, noe som fører til rustflekker under finishen. Dediker separate hjul til jernholdige og ikke-jernholdige materialer.
- Ignorerer RPM-kompatibilitet: Montering av et hjul som er klassifisert for et lavere turtall på en kvern med høyere hastighet, risikerer hjulsvikt under drift. Sjekk alltid hjulets maksimale hastighet før bruk.
- Feil oppbevaring av hjul: Eksponering for fuktighet, varme eller kjemiske røyk kan degradere slipebindingen. Oppbevar klaffehjul på et tørt, kjølig sted vekk fra løsemidler og oljer.
Å unngå disse feilene forlenger ikke bare levetiden til hjulet, men sikrer også at de ferdige overflatene dine oppfyller den påkrevde kvalitetsstandarden første gang – reduserer etterarbeid og materialavfall.